客户名称:山东国龙食品机械有限公司
企业地址:山东省滨州市博兴县兴福镇王桥村
主营产品:公司长期专注食品机械、厨房设备与不锈钢容器的研发制造,主要产品包括蒸汽夹层锅、电加热锅、燃气炒锅、燃气汤锅、行星搅拌锅、蒸煮锅、真空锅、杀菌锅、电磁灶专用锅,以及球形封头、椭圆封头等配套件,材质以SUS304不锈钢为主,服务食品加工、中央厨房、团餐配送、酒店后厨、院校食堂等场景。
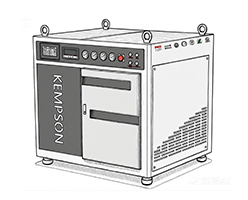
采购设备:肯普森3000W水冷手持激光焊接机
加工工件:夹层锅内锅体与夹套、封头拼焊、搅拌锅机架、不锈钢筒体与法兰接口、厨房设备台面与柜体、不锈钢薄中板结构件。
项目背景:兴福镇是商用厨具与不锈钢制品的产业集聚区,本地食品机械企业订单以多品种、批量交付为主,对交期和外观要求都不低。夹层锅、汤锅的锅体和夹套都由不锈钢板卷圆、拼焊而成,焊缝既要保证夹套密封,又要经得起后续酸洗、抛光,表面不能有明显氧化和咬边。车间原来主要用氩弧焊,热输入大,薄板焊完容易鼓包、翘曲,圆周长焊缝校正费工;焊缝发黑还要酸洗钝化、打磨抛光,工序一环压一环。加上锅型规格多、换产频繁,质量全靠焊工手法,新人上手慢。客户希望找一台变形小、成型干净、能长时间连续作业且适合多规格切换的激光焊设备,经带件试样和参数对比,最终选定肯普森3000W水冷手持激光焊接机。

1.不锈钢薄板热输入大,锅体与筒体焊后变形明显
夹层锅锅体、汤锅筒体多为几毫米厚的不锈钢板卷圆拼焊,氩弧焊热输入集中且作用时间长,焊后易鼓包、翘曲,圆度超差。圆周长焊缝一旦变形,校正、整形、复圆都要靠人工,一件大锅体往往返修好几次才能进入下道工序。
2.焊缝氧化发黑,酸洗钝化与抛光工序重
氩弧焊焊缝及热影响区氧化明显,焊后需酸洗、钝化,再整体打磨抛光。食品机械对内表面卫生要求高,抛光不到位易残留挂料,外观也过不了客户验收。打磨粉尘大、耗时长,是车间里比较占人的工序。
3.氩弧焊速度慢,批量订单一来焊接工位就堵
手工氩弧焊逐段起弧、填丝,速度受焊工手法限制。赶上团餐项目、院校食堂集中采购,锅体、封头、机架同时下料,焊接工位就成了瓶颈,前后工序都在等。
4.薄板易烧穿,质量靠焊工经验,新人上手慢
不锈钢薄板导热差、熔点区间窄,氩弧焊电流稍大就烧穿,稍小又熔不透,全看焊工手感。同一个件不同人焊,成型差别明显,返修和废品时有发生。
5.锅型规格多,换产频繁,设备要能长时间连续作业
蒸汽夹层锅、电加热锅、燃气炒锅、行星搅拌锅的口径和容积规格很多,多为小批量多品种排产,设备换型和调参数要快;订单集中时焊机一开就是一整天,对散热和连续作业稳定性有要求。

结合客户产品结构和不锈钢焊接工艺要求,肯普森技术团队带着样件到现场试样,按锅体、封头、机架三类典型工件分别调试参数,最终确定3000W水冷手持激光焊接方案:
1.3000W激光热源集中,热影响区窄,薄板变形小
激光能量密度高、作用时间短,热量集中在焊缝附近,母材受热范围小,锅体和筒体焊后的翘曲、鼓包明显轻于氩弧焊,圆周焊缝圆度更容易保持,后续校正整形的量随之下降。
2.集成式工业恒温水冷,支撑长时间连续焊接
该机型采用集成式工业恒温水冷系统,冷水机与主机一体,不需外接冷水机组,占地小、移动方便。水冷回路持续带走激光器和焊接头热量,设备可长时间连续作业,适合订单集中时整天开机、连续出件的节奏。
3.摆动焊枪配自动送丝,焊缝成型饱满、飞溅少
配置摆动焊接头,可按焊缝宽度调整摆动幅度,配合自动送丝(适用Φ0.8–2.0mm焊丝),焊缝铺展均匀、过渡平顺,咬边和飞溅明显减少。不锈钢件焊后表面相对干净,酸洗和抛光的压力小了很多,也减少因打磨过度造成的壁厚减薄。
4.按不锈钢工艺配置保护气,参数固化为工艺包
水冷机型不内置制气,保护气按不锈钢焊接工艺配置氩气,气源由客户现场配套,流量与喷嘴角度在试样阶段一并确定。技术工程师把锅体纵缝、封头环缝、机架角焊缝等典型接头的功率、速度、摆幅、送丝参数固化下来,做成独立工艺包,换规格时直接调用,减少反复试焊。
5.现场安装调试与实操培训,配合客户做焊缝检查
设备到场后工程师完成安装、水路与气路检查、光路确认,再按客户实际工件逐项复核参数;对操作工和质检人员培训开关机流程、参数调用、焊缝自检、镜片与喷嘴日常维护。同时配合客户对试样件做外观和密封检查,确认达到验收要求后再批量投产。
1.焊接变形减轻,校正整形工时下降
锅体和筒体的焊后翘曲、鼓包明显减少,圆周焊缝圆度更容易控制,原来需要反复校正、复圆的工件,多数一次就能进入下道工序,整形工位压力明显缓解。
2.焊缝氧化轻,酸洗抛光工序减负
焊缝及热影响区氧化程度比氩弧焊轻,酸洗钝化时间缩短,打磨抛光工作量下降,内表面挂料和外观瑕疵的反馈减少。
3.焊接效率提升,连续作业稳定
激光焊速度快于手工氩弧焊,配合水冷系统可整天连续作业,订单集中期焊接工位不再堵,前后工序等待时间缩短。
4.参数固化,降低对焊工经验的依赖
工艺包把成熟参数固定下来,操作工按工件调用即可,焊接质量不再完全取决于个人手感,新人培训后就能上手,批次一致性比过去稳定。
5.多规格换产更快,适应柔性排产
锅型、口径切换时调取对应工艺包,调试时间缩短,小批量多品种排产更容易落地;一体化机身移动方便,可在不同工位间周转。
目前设备主要用于蒸汽夹层锅、电加热锅、燃气炒锅的锅体与夹套焊接,以及封头拼焊、搅拌锅机架和不锈钢筒体、法兰接口的焊接,覆盖客户常规产品的主要不锈钢焊接工序。
山东国龙食品机械项目是不锈钢食品机械与商用厨具行业用激光焊替代传统氩弧焊的典型场景。这类企业材质以SUS304不锈钢为主,板厚集中在薄板与中薄板区间,焊缝多为长直缝和圆周环缝,对密封、卫生和外观的要求高于一般结构件,同时订单多品种、小批量、交期紧。传统氩弧焊在此类工况下的短板集中在三处:热输入大导致变形与校正工时高,焊缝氧化带来酸洗抛光负担,质量依赖焊工手法导致批次波动。本次选用的3000W水冷激光焊接方案,用集中的激光热源压缩热影响区,用集成式恒温水冷支撑长时间连续作业,用摆动焊枪加自动送丝改善成型与飞溅,再以工艺包固化把参数经验变成可复用的生产能力,对应解决变形、后处理、连续作业和人员依赖四个环节的问题。需要说明的是,水冷机型不内置制气,保护气仍需按不锈钢工艺配置氩气并由现场配套气源,与空气(内置制气)机型不同;具体焊接能力与板厚适配,也要结合材料牌号、接头形式、坡口间隙和验收要求,通过带件试样确定,不宜只按功率判断。该方案对不锈钢厨具、食品机械、制药与餐饮设备等同类薄中板不锈钢制造企业具有参考价值,也体现了肯普森在工艺选型、现场试样、参数固化与操作培训方面的配套能力。