在钣金加工、新能源、汽车配件、厨卫五金等制造行业,激光焊接已经逐步替代传统氩弧焊、电弧焊,成为精密焊接的主流工艺。很多工厂在采购激光焊接设备时,常会纠结设备选型:手持激光焊灵活方便,但长期批量生产容易受焊工操作水平影响,焊缝一致性波动大;而平台式激光焊作为自动化焊接方案,依靠数控系统控制轨迹,很好地解决了批量生产的质量稳定性难题。
不少制造企业想要升级自动化焊接,却不清楚平台式激光焊到底是什么、适合什么样的工件,也分不清它和手持激光焊的差异,担心选型失误,造成设备闲置、产能浪费。本文将从定义、工作原理、设备类型、优缺点、对比、应用场景等方面,全面讲解平台式激光焊,帮大家理清选型思路,看懂自动化激光焊接方案。
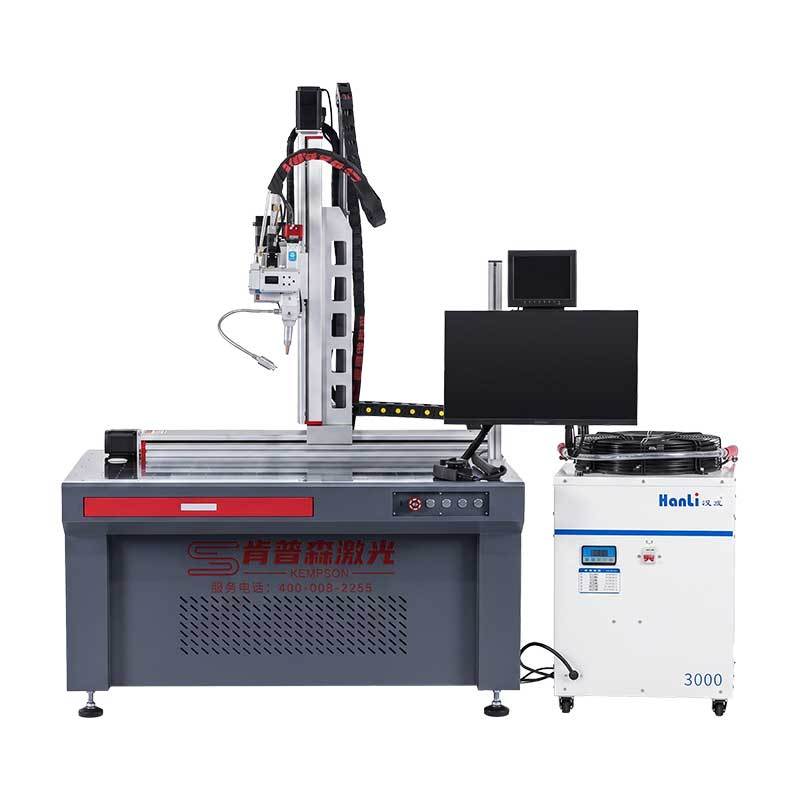
平台式激光焊接机,也叫平台式自动激光焊机,是把激光焊接头安装在一个数控运动平台上,由系统控制焊枪按设定轨迹自动完成焊接的设备。与手持激光焊靠人手控制焊枪不同,平台式激光焊通过伺服驱动XY轴运动平台带动焊枪移动,把焊缝轨迹、焊接速度和送丝节奏都交给系统统一控制,实现自动化、高精度的批量焊接。肯普森平台式自动激光焊接机深度融合自动化平台与激光焊接技术,适配中小批量标准化量产,具备智能焊接、焊纹精美、运行稳定、操作简易等特点,广泛适用于汽车零部件、家电钣金、厨卫五金、精密机械、新能源锂电池等行业的自动化焊接需求。
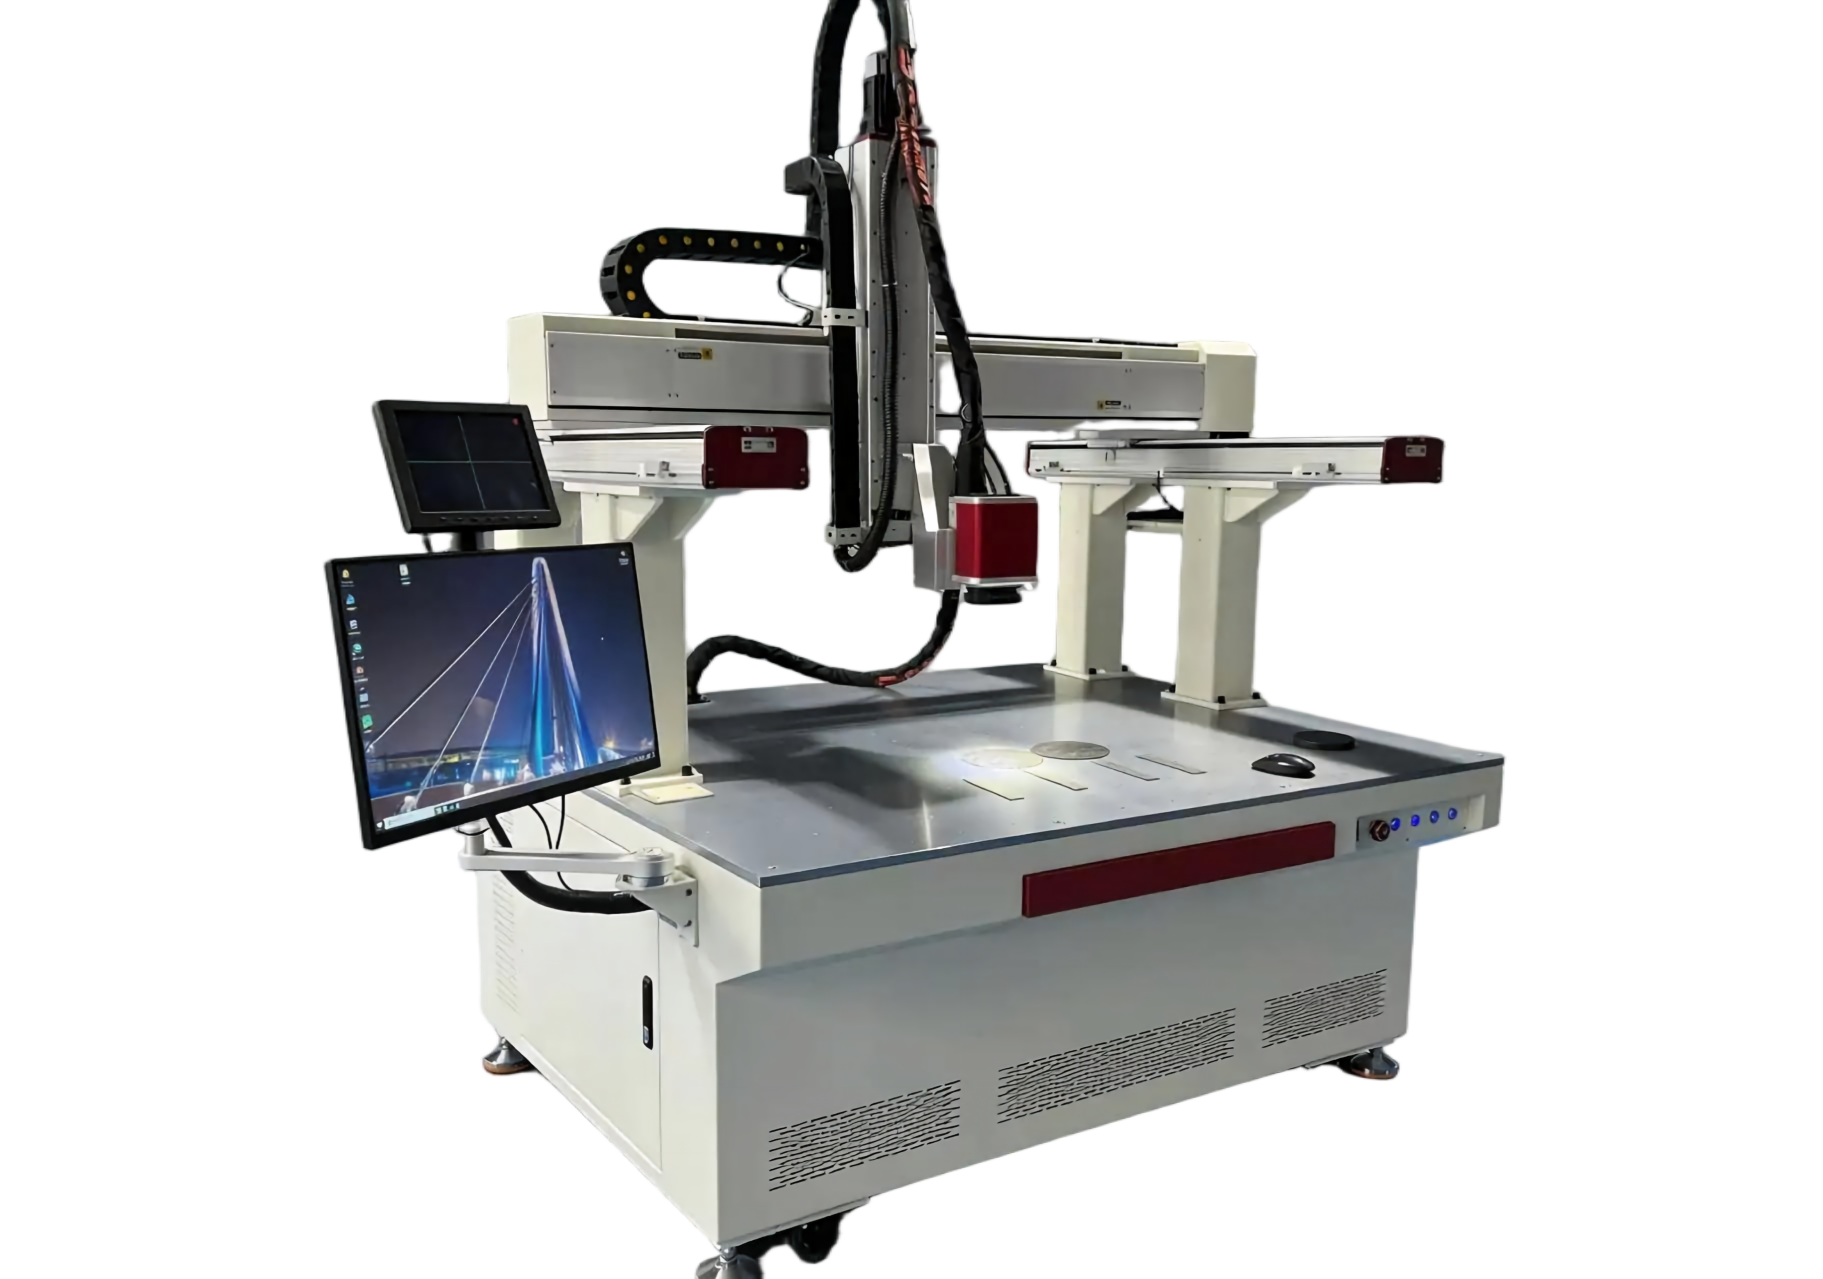
平台式激光焊的核心是"光、机、电、控"协同工作:激光器输出激光,通过光纤传输到焊接头,经聚焦镜片汇聚成高能量光斑;数控系统根据预设程序,控制X、Y、Z三轴运动平台带动焊枪移动,使光斑沿焊缝轨迹匀速运动,同时送丝系统按需供丝,实现自动化填丝焊接。以肯普森平台式机型为例,工作台行程X轴最长1000mm、Y轴最长600mm、Z轴200mm,定位精度最高±0.015mm,配合CCD监视系统实时观察焊缝位置,可精准控制焊枪轨迹,保证批量焊接的一致性与成型质量。设备支持连续、脉冲双工作模式,热影响区小、工件变形少,焊缝平整牢固、一次成型,减少后道打磨工序。相比手工操作,平台焊的核心优势在于"可复现":只要首件调试好,后面每一件都按同一轨迹、同一速度执行,质量稳定可控。
按平台结构和运动方式,平台式激光焊主要分为以下几类:
三轴平台式:X、Y、Z三轴联动,适合平面焊缝、直线焊缝、规则圆弧焊接,是最常见的类型。肯普森平台焊系列即属此类,三轴行程与定位精度满足绝大多数平面件焊接需求。
二维平面平台式:以XY平面运动为主,适合大批量直线、折线焊缝,结构简单、成本较低。
多工位旋转式:平台搭配旋转工装,适合环形焊缝、圆柱类工件,可扩展焊接范围。
定制行程平台式:根据工件尺寸定制工作台行程与夹持方式,满足特殊大型或异形工件的自动化焊接。
选型时主要看工件形状、焊缝类型和量产规模,普通平面件选三轴平台式即可,环形、圆柱件需搭配旋转工装。需要提醒的是,平台焊的行程决定它的作业范围,选型前一定要把最大工件的尺寸量清楚,避免买回来后放不下。
优点:
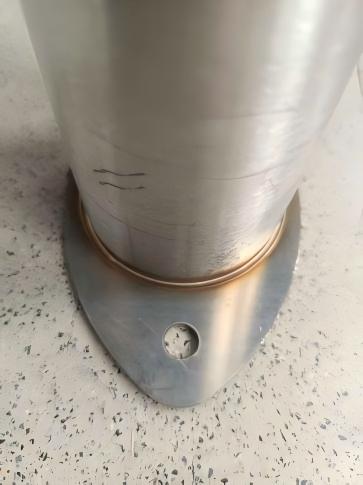
精度高、一致性好:数控定位精度可达±0.02mm甚至更高,批量焊接焊缝轨迹、成型高度一致,质量稳定,这是平台焊最大的价值。
自动化程度高:设定程序后自动焊接,一人可操作多台设备,降低对熟练焊工的依赖,也能缓解招工难的问题。
效率稳定:自动运行不停顿,适合长时间连续生产,产出稳定可预测,方便排产。
焊缝质量高:配合连续/脉冲模式与CCD监视,焊缝平整美观、一次成型,减少打磨工序,降低后处理人工。
缺点:
灵活性有限:工作台行程固定,无法焊接平台范围外的大型或异形工件,接单范围受局限。
场地占用大:整机带平台和运动机构,占地比手持焊大,小车间要考虑摆放空间。
初始投入较高:含数控系统、运动平台,设备成本高于手持激光焊,需要一定资金投入。
调试要求高:需要编程设定焊缝轨迹,首件调试需要一定技术能力,多品种频繁切换时调试成本偏高。
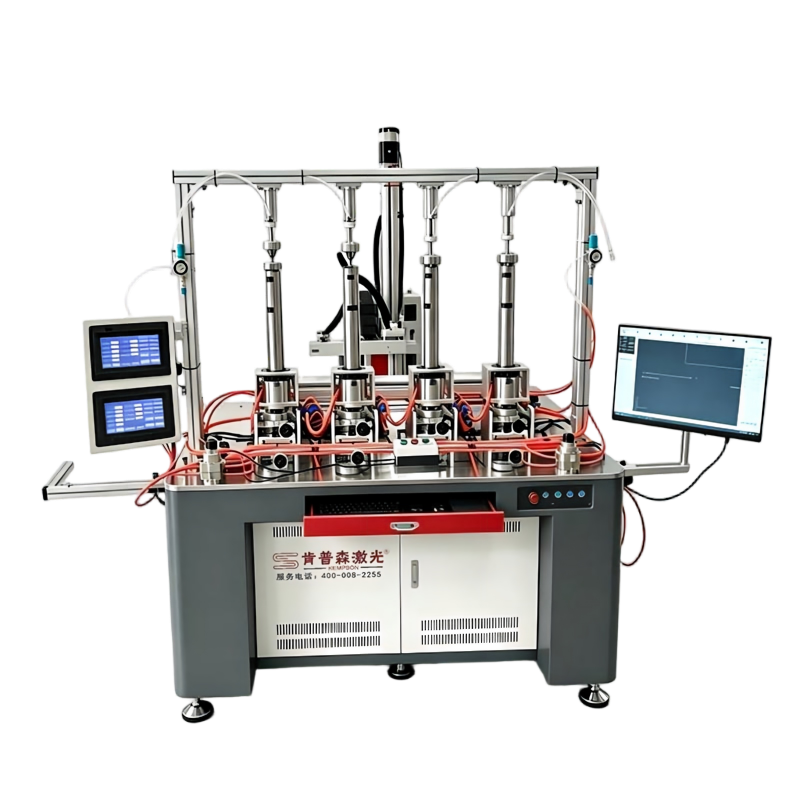
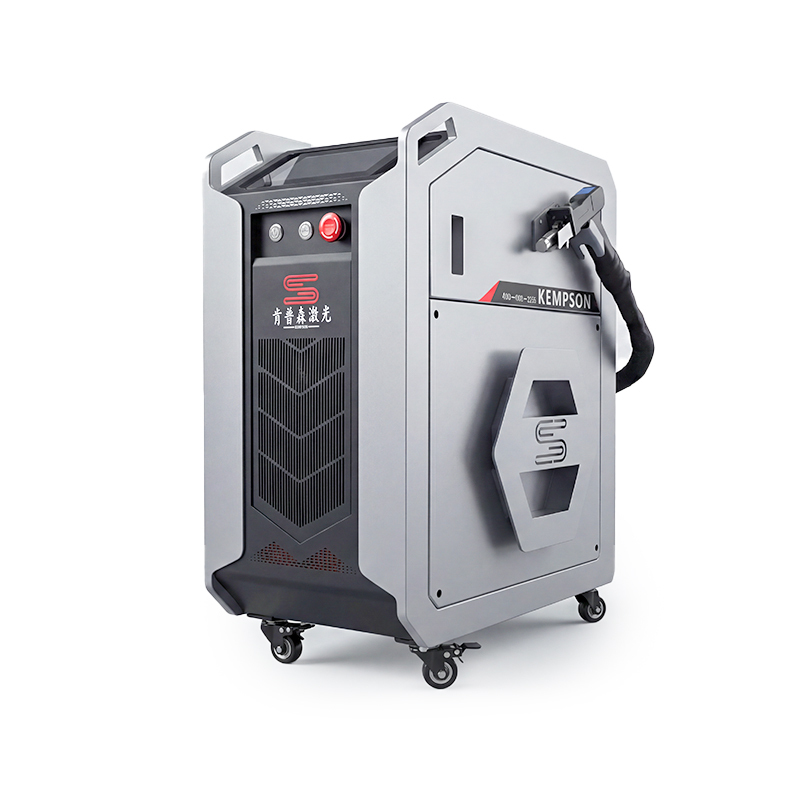
对比项 | 平台式激光焊 | 手持式激光焊 |
|---|---|---|
焊接方式 | 数控自动运行 | 人工手持操作 |
精度与一致性 | 高,批量一致性好 | 依赖操作人员熟练度 |
灵活性 | 行程范围内,适合平面规则件 | 灵活,可焊任意位置、大型工件 |
效率 | 自动连续,适合批量 | 单件效率高,但依赖人工 |
对焊工要求 | 低,编程后普工可操作 | 需要一定操作经验 |
设备成本 | 较高 | 相对较低 |
场地需求 | 较大 | 较小 |
适用场景 | 批量标准件、精度要求高的产品 | 小批量、多品种、现场施工 |
一句话:批量标准化、精度要求高的产品选平台焊;多品种、异形件、现场作业选手持焊。两者其实互补,很多加工厂是平台焊和手持焊搭配使用,平台焊做批量标准件,手持焊补零散和异形活。


平台式激光焊适合中小批量、标准化、对精度和一致性要求高的焊接场景,典型应用包括:
汽车零部件:薄板汽配件、支架、壳体等规则件的高精度批量焊接;
家电钣金:机箱、外壳、钣金件的自动化焊接,焊缝整齐、一致性高;
厨卫五金:不锈钢厨具、水槽、五金件的规整焊缝,外观要求高的产品尤其合适;
电子元器件:精密小件、锂电池连接片的稳定焊接,对精度和热影响要求严格;
精密机械:对焊缝精度和外观有要求的机械零部件,适合自动化批量生产;
新能源锂电池:电池支架、结构件的标准化批量焊接,一致性直接关系产品安全性。
这些场景有一个共同特点:产品相对标准化、批量稳定、焊缝位置固定,正好发挥平台焊精度高、可复现、免打磨的优势。
平台式激光焊通过数控运动平台实现自动化、高精度的批量焊接,兼具效率、一致性与焊缝质量,是中小批量标准化量产的理想选择。它适合焊缝规则、精度要求高、批量稳定的产品;而灵活多变、大型或异形工件则更适合手持激光焊。加工厂应根据自己的工件结构、量产规模和精度要求,选择最合适的焊接方式,条件允许时也可以平台焊与手持焊搭配使用,取长补短。
肯普森激光提供1200W、1500W、2000W等多功率段平台式自动激光焊接机,定位精度最高±0.015mm,支持连续/脉冲模式,并可针对工件定制工作台行程,提供打样调试与售后支持,帮助制造企业实现高效、稳定的自动化焊接。如您在平台式激光焊选型、自动化产线方案或焊接工艺上需要支持,欢迎联系我们。我们会根据您工件的尺寸、焊缝类型与量产规模,推荐合适的平台功率、工作台行程与送丝配置,并可提供工件试样打样,实测焊缝成型、精度与效率,避免凭参数表盲目选型。
Q1:平台式激光焊适合小批量吗?
A:适合中小批量标准化件。批量越大、批次越多,自动化优势越明显;若单件、多品种频繁切换,调试成本偏高,可能不如手持焊灵活。
Q2:平台式激光焊需要编程吗?
A:首件需要设定焊缝轨迹,肯普森采用触屏+自研控制系统,界面简洁,设定一次后可重复调用,普通操作工经培训即可上手,不算复杂。
Q3:平台焊精度能到多少?
A:以肯普森2000W平台式机型为例,定位精度最高约±0.015mm,可满足绝大多数精密结构件的批量焊接要求。
Q4:平台焊只能焊平面吗?
A:三轴平台主要适合平面和规则焊缝;搭配旋转工装可扩展环形、圆柱类工件,大型异形件则更适合手持焊。
Q5:平台式激光焊比手持焊贵很多吗?
A:含数控系统和运动平台,整体投入高于手持焊,但批量焊接的效率、一致性更好,长期摊薄单件成本,适合产量稳定的工厂。