客户名称:许继电气股份有限公司
企业地址:河南省许昌市
主营产品:许继电气股份有限公司是国内电力装备行业龙头上市央企、国家技术创新示范企业,聚焦特高压、智能电网、新能源储能、充换电设备、轨道交通供电装备等业务;主要生产储能预制舱、高低压开关柜、充电桩柜体、电力机箱屏柜、变流器外壳等电力钣金成套装备,产品大量配套国家电网、新能源电站及海外电力项目,焊接可靠性、一致性、外观洁净度要求严苛。
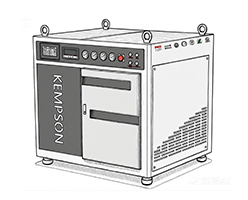
采购设备:肯普森3000W空气激光焊接机
加工工件:储能舱柜体、配电开关柜壳体、充电桩机箱、设备支撑框架、钣金密封边框、电力结构支座,以冷轧板、碳钢薄板、少量不锈钢钣金件为主。
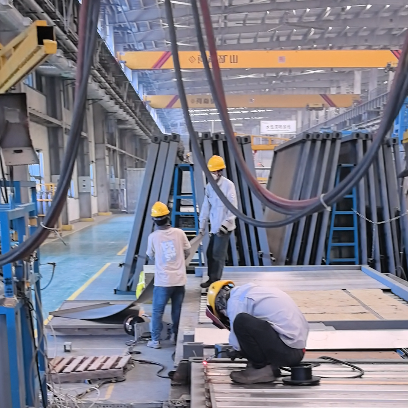
项目背景:在新型电力系统、储能行业快速扩容背景下,许继电气各类柜体、机箱订单持续增加,交付周期收紧。电力柜体属密闭钣金件,焊缝既要满足结构强度,也要兼顾密封性、外观美观度,便于后续喷塑防腐。原有二保焊、氩弧焊薄板焊接时易烧穿、变形,飞溅多、打磨量大,不利于批量化、标准化生产。同时企业推进智能制造升级,需要运维简单、适配柔性生产、无需持续采购保护气体的焊接方案。经多轮试样对比、工艺验证,最终选定肯普森3000W空气激光焊接机,投入钣金柜体结构件焊接产线。
1.薄板钣金焊接易变形、烧穿,密封焊缝一致性难管控
储能舱、开关柜大多是3–8mm薄板钣金拼焊结构,传统电弧焊热输入大,薄板易翘曲、鼓包,焊缝宽窄不一;密封边框成型不良会直接影响柜体防护等级,后期检漏、返工成本高,不符合国网产品验收规范。
2.飞溅多,焊后打磨、预处理工序繁琐,影响喷塑质量
氩弧焊、二保焊焊缝存在焊渣与飞溅,柜体全部需人工打磨、抛光、除渣,打磨不到位的位置喷涂后易出现颗粒、气孔瑕疵。柜体属大钣金件,单件打磨耗时久,订单高峰期后处理工位成为产能瓶颈。
3.保护气瓶管理复杂,车间智能化、安全管理压力大
原有焊接工位配套氩气、混合气气瓶,存放、转运、更换流程繁琐,存在安全生产管控风险;持续采购保护气体,长期耗材成本较高,也不利于车间自动化产线规整布局。
4.对焊工技能依赖高,批量生产质量波动大
密封焊缝、边框连续焊接对焊工手法要求高,不同焊工成型差异明显,新人上手周期长,不利于标准化流水线生产,与数字化智能制造改造方向不匹配。
5.工件种类多,小批量多规格切换频繁,要求设备调试便捷
电力柜体、机箱型号繁多,订单多为多品种、柔性排产,需要焊接设备换型快、工艺调用简单,能快速适配不同板厚、不同结构工件。
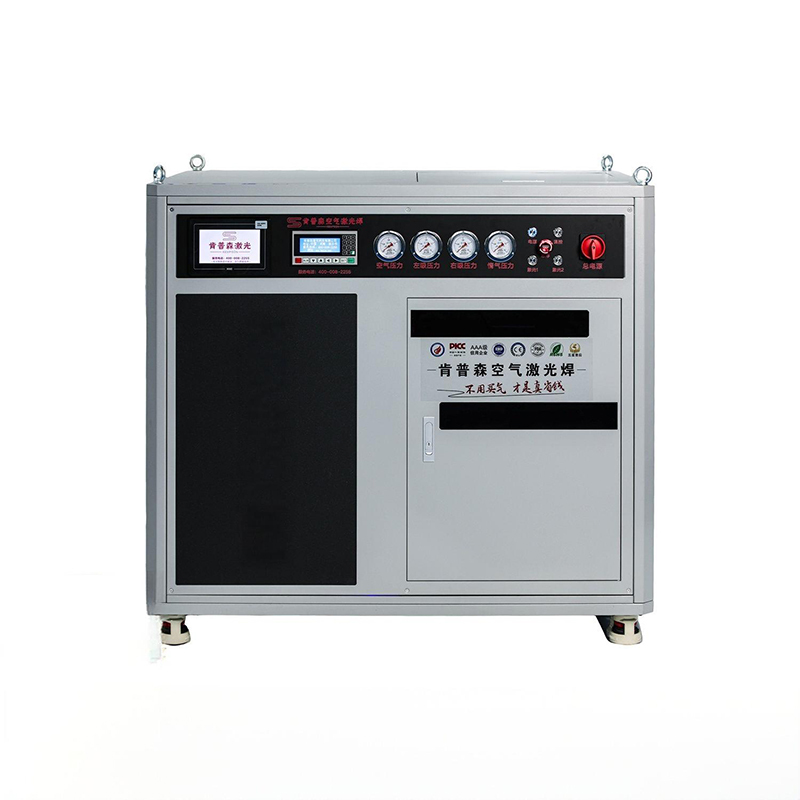
结合许继电气电力钣金柜体多密封焊缝、柔性批量生产的工况,肯普森技术团队现场勘测工件、对接质检标准,匹配3000W空气激光焊接方案,针对性解决钣金焊接痛点:
1.3000W激光热源集中,适配钣金焊接,抑制变形烧穿
3000W功率精准适配电力柜体主流板厚区间,激光能量集中、热影响区窄,焊接热变形降低,能量稳定不易烧穿,焊缝熔深均匀,保障柜体密封焊缝连续性,满足IP防护工艺要求。
2.空气自保护焊接系统,无需外接气瓶,简化车间管理
设备集成内置空气制气单元,自主制造焊接保护气,无需氩气、二氧化碳气瓶,省去气体采购、气瓶转运、存放管理环节,现场布局简洁,适配智能车间标准化管理,消除气瓶安全隐患。
3.摆动焊枪配置,焊缝成型饱满,减少飞溅,降低打磨量
搭载摆动焊接头,可根据柜体边框、拼板焊缝调整摆动参数,焊缝铺展均匀、成型平整、飞溅极少;多数工件焊后仅简单清理,减少打磨,保障后续喷塑、防腐表面质量。
4.内置多套钣金工艺包,一键切换,适配柔性生产
技术工程师针对开关柜、储能舱、充电桩机箱等典型工件现场试样,固化不同板材、板厚工艺参数为独立工艺包。换产时直接调用,短时间完成切换,适配多规格柜体轮番生产。
5.上门培训加工艺驻场调试,快速融入现有产线
交付后工程师现场安装调试,对操作工、质检人员开展实操培训,含设备操作、参数调整、焊缝自检、日常保养;并配合质检部门做焊缝试样检测,确保满足电力装备验收标准。
1.钣金变形问题显著改善,密封焊缝合格率提升
激光焊接热输入小,柜体侧板、边框翘曲变形明显减少,校正工序大量减少;焊缝连续均匀稳定,柜体密封焊缝一次合格率提升,降低焊缝渗漏、缺陷带来的返工,稳定满足电力设备防护等级要求。
2.打磨清理工时压缩,喷涂良品率提高
焊缝飞溅少,大部分钣金构件省去大面积打磨,后处理人工、磨片耗材消耗下降;工件表面洁净度更高,喷塑后表面瑕疵减少,涂装良品率同步提升。
3.取消保护气瓶,耗材成本下降,车间管理简化
不再持续采购焊接保护气体,长期耗材支出降低;车间无需预留气瓶存放区域,管线布局干净整洁,契合智能工厂、绿色车间建设要求,降低安全巡检压力。
4.标准化工艺,降低对熟练焊工依赖,换产效率更高
固化工艺参数后,普通员工短期培训即可独立操作,焊接质量不受人员经验影响;多型号柜体切换时一键调取工艺,换型速度快,适配多品种、柔性排产。
5.生产节拍提速,保障重点项目按期交付
对比传统氩弧焊、二保焊,焊接速度更快,设备支持长时间稳定连续运行,在储能、电网项目集中下单阶段有效扩充钣金产能,保障重点订单按期交付。
设备上线后,主要用于储能预制舱、高低压开关柜、充电桩机箱钣金结构件焊接,稳定支撑国网配套、新能源储能及海外电力装备订单生产。
许继电气项目是高端电力装备、储能钣金柜体智能制造升级的典型落地案例。电力钣金柜体兼具批量柔性生产、密封防护、高标准外观、防腐涂装前置要求,传统电弧焊在薄板加工场景下变形大、后处理繁重、耗材管理复杂等痛点突出。本次项目选用3000W空气激光焊接机,依托窄热影响区激光焊接、空气自保护方案、可存储钣金工艺包、摆动焊枪成型方案,兼顾焊接强度、密封性能、外观质量与柔性换产需求,在提升焊缝合格率、缩减后处理成本、简化车间管理、降低人工门槛上实现多重收益。该方案对电网配套、储能装备、通讯机柜、电气机箱等同类钣金制造企业具备较高参考价值,也体现了肯普森在电力行业钣金焊接工艺定制、现场落地、全周期技术服务的配套能力。