激光填丝焊接凭借热输入小、变形低、焊缝成型好等优势,在钣金加工、新能源、工程机械、铝合金制品等行业广泛应用。送丝机作为填丝焊的核心配套设备,负责把焊丝稳定、匀速地送入激光熔池,送丝速度则是整套工艺参数中调试频率最高、对焊缝质量影响最直接的关键参数之一。
很多加工厂在调试激光填丝焊时,常常遇到焊缝凹陷、咬边、焊丝堆积、夹丝、气孔等问题,排查到最后,很多都出在送丝速度设置不当上:送得太慢焊不满,送得太快焊不透。本文围绕送丝速度快慢对焊接效果的影响展开,从填丝量、焊缝成型、熔池状态、常见缺陷等角度详细拆解,帮助焊工和工艺人员掌握送丝速度的调试逻辑,稳定提升焊缝质量。
激光填丝焊接中,送丝速度直接决定单位时间内进入熔池的焊丝填充量,是控制焊缝余高、熔宽和熔深的核心变量之一。送丝机通过送丝轮驱动焊丝,以设定速度持续送入激光光斑作用区域,焊丝在激光能量作用下熔化,与母材熔池混合,形成焊缝金属。送丝速度不是孤立参数,它与激光功率、焊接速度、焦点位置、保护气流量协同作用:激光功率决定熔化能力,焊接速度决定热输入分布,送丝速度则决定填充量。三者匹配时,焊缝饱满均匀;任何一个失衡,都会在焊缝上直接体现出来。因此,掌握送丝速度的调节逻辑,是激光填丝焊调试的基本功。
焊缝填充不足、凹陷:
送丝速度过慢,进入熔池的焊丝量少于焊缝间隙所需,焊后焊缝表面低于母材,出现明显凹陷、咬边,焊缝截面积不足,直接影响接头强度。
焊缝变窄、余高不足:
填充量偏少时,焊缝宽度和余高都达不到要求,特别是大间隙、角焊缝等需要堆高的工况,焊缝会显得"瘦"且单薄。
熔池波动、成型不连续:
焊丝供给跟不上熔池消耗,熔池得不到持续补充,焊道容易出现断续、宽窄不一,焊缝外观一致性差。
焊接效率下降:
同样的焊缝要保证填充量,只能降低焊接速度或增加焊接道数,生产效率反而下降。
焊丝来不及熔化、夹丝堆积:
送丝速度过快,焊丝进入熔池的速度超过激光熔化能力,焊丝未完全熔化就堆积在焊缝表面,形成焊丝堆积、夹丝缺陷,焊缝表面粗糙,后续打磨量大。
熔深变浅、熔合不良:
过量的冷焊丝进入熔池会吸收大量热量,导致熔池温度下降、熔深变浅,母材与焊缝之间可能出现未熔合,焊缝强度下降。
飞溅增多、镜片污染加快:
焊丝熔化不充分时,未熔焊丝与熔池碰撞会产生更多飞溅,飞溅反溅不仅影响焊缝成型,还会加速保护镜片污染,缩短镜片寿命。
焊缝余高过大、应力集中:
填充过量时焊缝余高过高、表面凸起,容易形成应力集中,影响焊缝美观和后续加工。
与激光功率匹配:
激光功率越高,熔化能力越强,可支撑的送丝速度越快。小功率设备盲目加大送丝速度,必然导致焊丝熔不透;大功率设备送丝过慢,则浪费产能。
与焊接速度匹配:
焊接速度决定熔池在单位时间内的移动距离。焊接速度快,需要相应提高送丝速度来补足填充量;焊接速度慢,则适当降低送丝速度,避免填充过量。
与焊丝直径匹配:
焊丝越粗,单位长度焊丝体积越大,同样填充量下需要的送丝速度越低;焊丝越细,可支持的送丝速度越高。更换焊丝规格后,送丝速度必须重新标定。
与工件间隙匹配:
装配间隙大、需要堆高的焊缝,需要更高的送丝速度补足填充;间隙小、薄板对接,送丝速度宜低,避免余高过大。
观察焊缝成型:
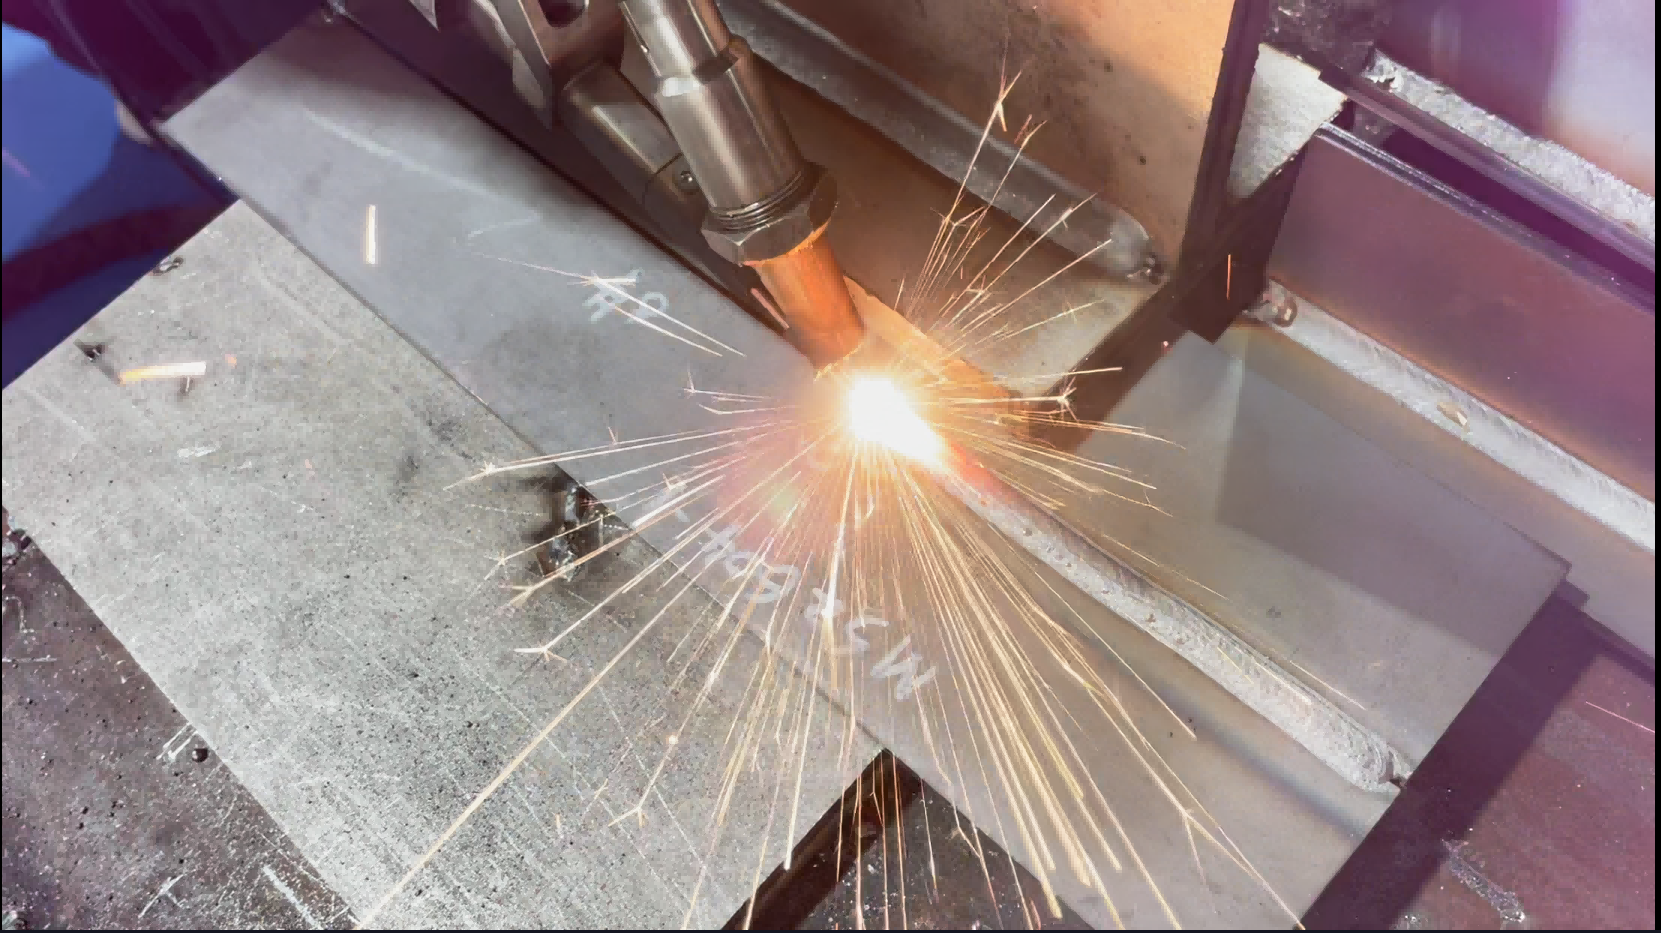
焊缝饱满、略高于母材、宽度均匀、无凹陷无凸起,说明送丝速度与整体参数匹配良好。
听声音、看飞溅:
焊接过程声音平稳、飞溅少,说明焊丝熔化充分;声音爆裂、飞溅大,往往是送丝过快或功率不足。
检查焊缝截面:
定期取样观察焊缝截面,熔深充足、熔合良好、无明显夹丝气孔,说明参数匹配。
记录参数组合:
每次调试到理想状态后,记录功率、送丝速度、焊接速度的组合,形成工艺参数表,便于批量复现。
新工件先固定激光功率与焊接速度,由低到高逐步调整送丝速度,找到焊缝饱满的临界点。
大间隙、厚板填丝时,送丝速度适当提高,同时确认激光功率足以熔化焊丝。
薄板、小间隙焊接,送丝速度宜低,优先保证焊缝平整、余高适中。
更换焊丝直径、品牌后,重新标定送丝速度,不要沿用旧参数。
批量生产前先试样打样,确认焊缝成型与熔深后再批量作业,避免大面积返工。
肯普森激光送丝系统支持送丝速度精细调节,配合自研激光焊机可稳定输出,并支持按工件工况定制工艺参数。
送丝速度是激光填丝焊中最需要精细控制的参数之一,送得过慢焊不满、强度不足,送得过快熔不透、缺陷多。只有把送丝速度与激光功率、焊接速度、焊丝直径、工件间隙匹配好,才能获得饱满、致密、美观的高质量焊缝。加工厂在调试时应循序渐进、记录参数、试样验证,把工艺固化下来。肯普森激光配套自研送丝系统,支持单送丝、多送丝配置,送丝速度调节稳定精准,可针对钣金、新能源、铝材、工程机械等不同工件提供填丝焊接工艺方案与打样调试支持,帮助制造企业解决焊缝填充不足、夹丝、气孔等焊接痛点,稳定提升焊接良品率。
Q1:送丝速度越快的焊接效率越高吗?
不一定。送丝速度受激光功率制约,超过熔化能力的送丝速度会导致夹丝、熔深不足,焊缝质量下降。效率应建立在焊缝质量合格的基础上。
Q2:薄板焊接送丝速度怎么调?
薄板、小间隙工件送丝速度宜低,配合较低功率和较快焊接速度,优先保证焊缝平整、余高适中,避免烧穿与余高过大。
Q3:厚板大间隙焊接送丝速度怎么调?
厚板、大间隙需要更多填充量,应适当提高送丝速度,同时确认激光功率足够熔化焊丝,必要时采用多送丝配置提升熔敷效率。
Q4:换了焊丝直径需要调整送丝速度吗?
需要。焊丝直径变化后,单位长度焊丝体积改变,同样填充量下送丝速度必须重新标定,不能直接沿用旧参数。
Q5:送丝速度不稳定怎么排查?
优先检查送丝轮是否磨损、压紧力是否合适、导丝管是否堵塞;再确认焊丝盘是否卡滞、焊丝是否受潮氧化,最后检查送丝机驱动与控制信号是否正常。