激光填丝焊接凭借热输入小、变形低、焊缝成型美观、热影响区窄等优势,近年来在钣金加工、工程机械、新能源、铝合金制品、五金管道、汽车零部件等行业中得到广泛应用。它既保留激光焊速度快、变形小的特点,又通过填充焊丝弥补纯自熔焊在间隙、堆高方面的不足,逐渐成为金属制造企业提升焊接品质的主流工艺。
在整套激光填丝焊设备中,送丝机作为激光焊的关键配套部件,直接决定填丝量的大小、焊缝的饱满程度以及整个焊接过程的稳定性。可以说,焊枪把激光"对准"了位置,而送丝机负责把焊丝"稳定喂到位",二者配合得好,焊缝才美观致密;配合不好,再好的激光参数也难出好活。
正因如此,很多制造企业选型时都会困惑:激光焊接单送丝与多送丝到底怎么选?二者适用场景、加工能力差异较大。单送丝是行业基础标配,结构简单、经济实用,适合大多数常规薄板焊接;而多送丝(双送丝、三送丝)属于进阶配置,专门用来解决大间隙、厚板、高填充量等难焊工况。选错送丝方案,轻则焊缝填充不足,重则频繁返工、浪费焊材。
本文从原理出发,详细拆解单送丝、多送丝的含义、差异、优缺点以及实际选型方案,并结合板材厚度、缝隙大小、设备功率、生产效率等关键因素给出参考建议,帮助加工厂结合自身产品工况,匹配最合适的送丝方案。
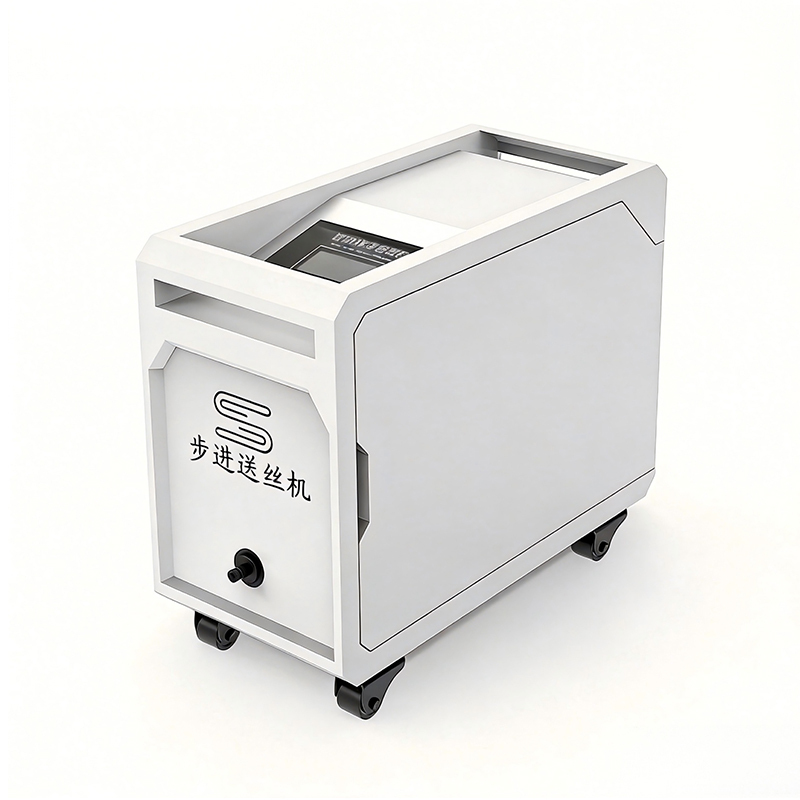
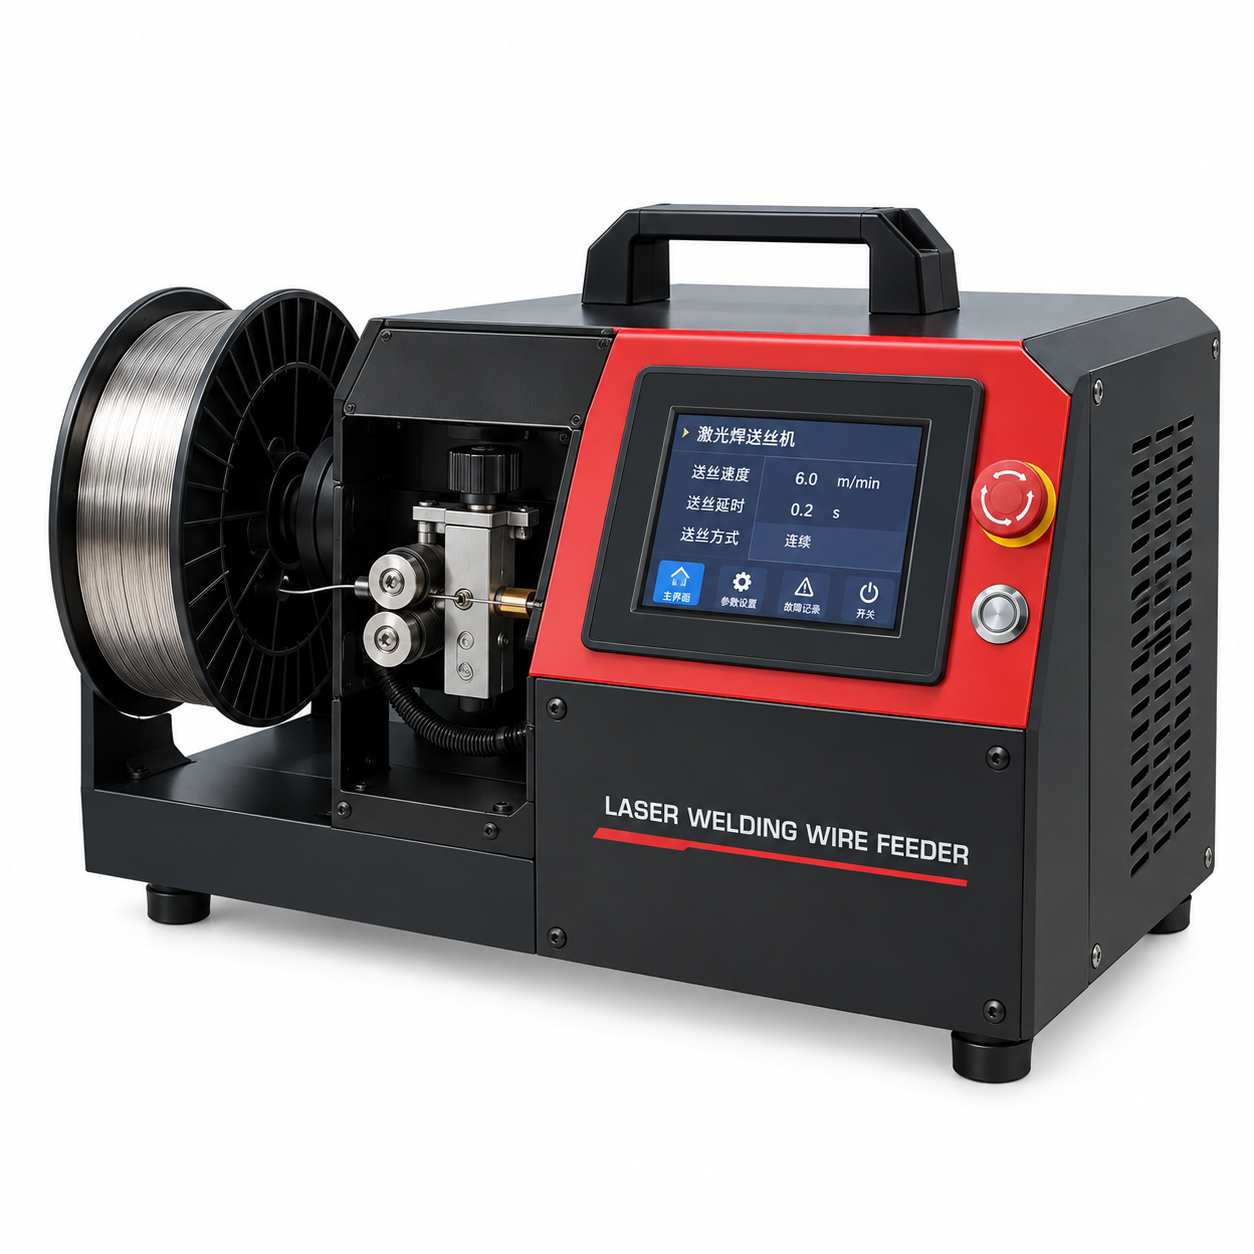
激光焊接单送丝,指送丝机仅配置一套送丝驱动机构、一根送丝管路,单次只输送一根焊丝进入激光熔池。整套系统由单个焊丝盘、一组送丝轮、独立送丝电机与导向嘴组成,焊丝沿着单一送丝通道稳定送入焊接区域。它的结构相对紧凑,零部件数量少,逻辑清晰,是激光填丝焊最基础、最常见的配置形态。
单送丝结构简单,是手持激光焊、固定激光焊接设备最常用的标准配置,主要用于常规薄板、窄缝隙工件的焊接。其送丝速度单一可控,焊工只需设置一路参数,调试门槛低,上手快,即便是新手焊工也能快速掌握;日常维护也便捷,送丝轮、导管等易损件更换简单,故障排查直观。在实际生产中,单送丝非常适合焊缝间隙较小、填充量要求不高的场景,例如薄板对接、小间隙角接、表面堆焊补焊等。它追求的是"稳定、省心、经济",而非极限填充能力。
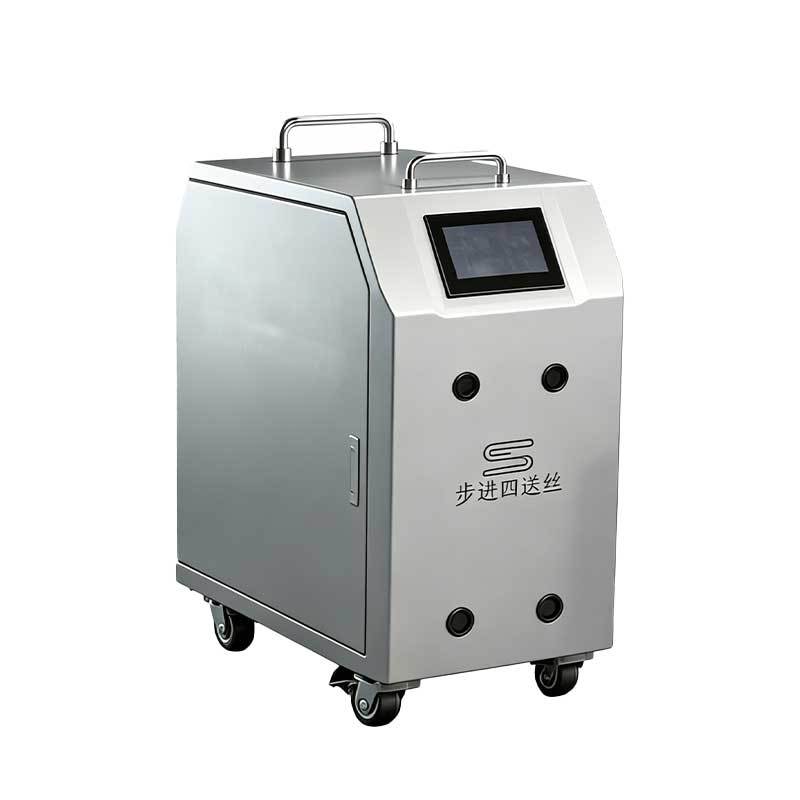
多送丝一般多指双送丝,也包含三送丝等结构,指送丝机搭载两套及以上独立送丝驱动通道,可同时向激光熔池送入两根或多根焊丝。每个送丝通道都拥有独立的送丝轮、导向管路,支持同步出丝;部分机型还可单独调节每一路焊丝的送丝速度,实现更精细的填充控制。多送丝系统可以一次性向焊缝提供更多填充金属,显著提升填缝能力,适合中厚板、工件装配间隙偏大,以及焊缝需要堆高、加宽的工况。当普通单送丝填不满、堆不高时,多送丝能通过双路送丝快速补足熔敷量,减少多层多道焊接工序,提升效率。此外,部分多送丝机型还可搭载不同材质焊丝,实现异种材料复合焊接——例如一路送结构填充焊丝、一路送性能补偿焊丝,通过调整熔池成分来优化焊缝金相组织,降低裂纹、气孔等缺陷风险。这使得多送丝不仅是一个"加量"方案,更是一个具备工艺拓展能力的进阶配置。
送丝结构:
单送丝为单通道、一套驱动,一次只输送一根焊丝;多送丝拥有多路独立送丝通道,可同时输送两根及以上焊丝,结构更复杂、控制要求更高。
填丝能力:
单送丝单位时间填充量有限,仅适合小缝隙;多送丝填充量大,填缝能力强,可处理更宽的间隙,实现一次成型的厚焊缝。
设备调试难度:
单送丝参数少,调试简单,试机快;多送丝需要同步校准多路焊丝对中、送丝速度匹配,参数间相互影响,调试复杂度明显更高。
焊接成型:
单送丝焊道相对窄、平整,适合精密薄板;多送丝焊缝更宽、堆高充足,焊缝截面饱满,适合需要加强厚度的焊缝。
成本与维护:
单送丝设备成本更低,配件少、故障点少,维护简单;多送丝整机造价更高,送丝管路、驱动部件更多,需定期校准多通道同步性,维护工作量更大。
适配板材:
单送丝多用于薄板、小缝隙工件;多送丝适配中厚板、装配间隙偏大或对填充量有要求的工件。
优势
结构简单,操作上手快,新手焊工也可快速调试,试机成本低。
设备采购成本低,故障率低,卡丝、抖动等问题更容易定位和排查,停机时间少。
送丝稳定,焊丝对中简单,薄板焊接热输入可控,工件变形小,适合精密小件。
占用空间小,适配常规手持激光焊,灵活轻便,适合批量小件、精密钣金生产。
劣势
填丝量有限,面对较大的装配缝隙,一次性很难填满,往往需要多层多道焊接,加工效率偏低。
厚板焊接堆高不足,不适合需要较大填充量或加宽焊道的焊缝。
仅支持单一焊丝,无法同时使用两种不同成分焊丝做复合冶金,工艺拓展受限。
优势
填充效率高,同等焊接速度下熔敷量提升,大间隙工件可一次成型,减少多层焊工序,显著节约时间。
焊缝填充饱满,可实现更宽焊道,厚板、型材拼接、角焊缝成型效果更好,强度更有保障。
部分机型两路焊丝独立可调,可搭配不同焊丝优化焊缝金相组织,降低裂纹风险,适合铝材等高反材料焊接。
减少返修打磨工作量,提升厚板焊接生产效率,综合成本可控。
劣势
设备成本更高,系统复杂,需同时保证多路焊丝同步送丝,对设备控制精度和稳定性要求高。
调试难度大,两路焊丝需精准对准熔池,对焊工工艺能力和经验有一定要求。
故障点更多,需定期检查多路送丝轮、导管磨损,维护工作量更大。
低功率激光主机无法充分熔化多根焊丝,小功率设备使用多送丝容易出现熔合不良、焊丝堆积等问题。
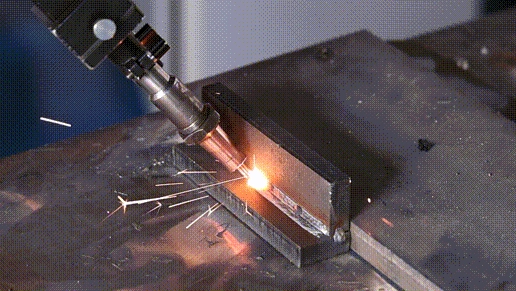
送丝系统是激光填丝焊的关键环节,送丝的平稳度、送丝速度、焊丝对中性,直接决定焊缝最终质量。它不像激光参数那样直观,却是"看不见的质量瓶颈"。稳定匀速送丝时,焊丝持续平稳送入激光熔池,熔合均匀,焊缝宽窄一致,飞溅少,成型美观;如果送丝忽快忽慢、焊丝抖动,就会出现未熔合、气孔、凹坑、断丝等缺陷,焊缝表面粗糙,内部质量也难保证。送丝速度必须与激光功率和焊接速度匹配:送丝速度过小,填充不足,焊缝凹陷、咬边,强度不足;送丝速度过快,焊丝来不及完全熔化,出现焊丝堆积、夹丝,后续打磨量增加,反而拖慢生产。单送丝场景,只需控制单路焊丝位置,调整相对简单;多送丝工况,两路焊丝必须同步对准熔池,两路送丝速度一旦匹配失衡,极易造成一侧焊丝熔差,产生焊接缺陷。正因如此,肯普森送丝系统重点优化送丝平顺性,通过稳定驱动与精准导向,降低抖动、卡丝概率,保障单/多送丝工况下都能稳定输出。
看板材厚度与缝隙:
薄板、装配间隙1mm以内,优先选择单送丝;板材较厚、工件缝隙≥2mm,角焊缝需要堆高,推荐多送丝。
看激光设备功率:
1500W及以下小功率激光焊,优先单送丝,避免焊丝熔不透;2000W以上大功率激光设备,可根据缝隙和填充需求选用多送丝。
看生产效率需求:
小批量、精密小件,追求低成本,选单送丝;大批量厚板、大间隙工件,希望减少多层焊接、提升产能,选择多送丝。
看焊工水平:
新手焊工、简易加工场景,单送丝更友好;有专业工艺人员、能完成多通道参数调试,可选用多送丝发挥其优势。
材料类型:
普通不锈钢薄板焊接,单送丝足够;厚铝材、高反材料、大间隙钢结构焊接,可考虑多送丝提升填缝效果、优化成型。
单送丝与多送丝没有绝对优劣之分,核心在于是否匹配自身工件工况。单送丝作为基础配置,结构简单、稳定经济,足以满足绝大多数薄板常规焊接需求;多送丝是进阶工艺方案,依靠高熔敷能力解决大间隙、中厚板焊接难题,提升加工效率,但对设备功率、工艺调试提出了更高要求。企业在选型时,建议先从板材厚度、装配缝隙、设备功率、生产效率、焊工能力五个维度综合评估,必要时携带工件试样进行工艺验证,用实际打样结果决定最终配置,避免盲目追求"多送丝更好"或"越简单越省"。
肯普森激光配套自研单/多送丝激光焊接系统,支持工艺定制,针对钣金、工程机械、新能源、铝材等不同工件提供填丝焊接工艺方案,可根据客户产品工况推荐适配送丝配置,并提供打样调试支持,帮助制造企业解决焊缝填充不足、成型差等焊接痛点,降低返修与生产成本。
Q1:多送丝一定比单送丝焊接效果更好吗?
不一定。如果板材薄、缝隙很小,使用多送丝反而容易填充过量,焊缝余高过大,增加打磨成本;小功率设备使用多送丝还容易出现焊丝熔不透。工件的实际工况匹配才是选型核心,不是送丝路数越多就一定越好。
Q2:多送丝是不是必须两根焊丝同时开启?
不是。多数多送丝设备支持切换,可根据工件需要只启用一路焊丝,临时当做单送丝使用,兼顾多种工件的生产,灵活性更高,不必担心买了多送丝就只能焊厚件。
Q3:单送丝设备后期能不能升级改造成多送丝?
要看设备主机控制系统与焊枪结构是否预留多通道接口,部分机型硬件结构不支持改造。如果未来可能涉及大间隙、厚板焊接,采购前最好提前确认工艺拓展需求,或直接选择支持多送丝的型号。
Q4:多送丝焊接会不会产生更多气孔?
在送丝校准到位、保护气体稳定、参数匹配的前提下,多送丝不会额外增加气孔;如果两路焊丝对中失衡、送丝不同步,才会引发熔池不稳定,进而产生缺陷。关键在于设备调试与工艺执行是否到位。
Q5:铝材焊接选单送丝还是多送丝?
薄板窄缝铝材选用单送丝即可;厚铝板、装配间隙大的铝型材拼接,优先考虑多送丝,提升填充能力,改善焊缝成型,同时配合合适的保护气体和焊前清理,有效减少气孔、保证焊缝质量。