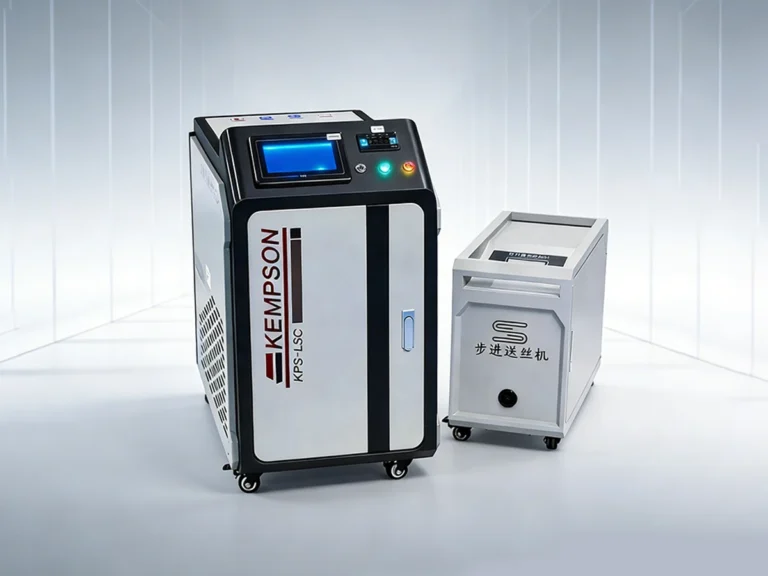
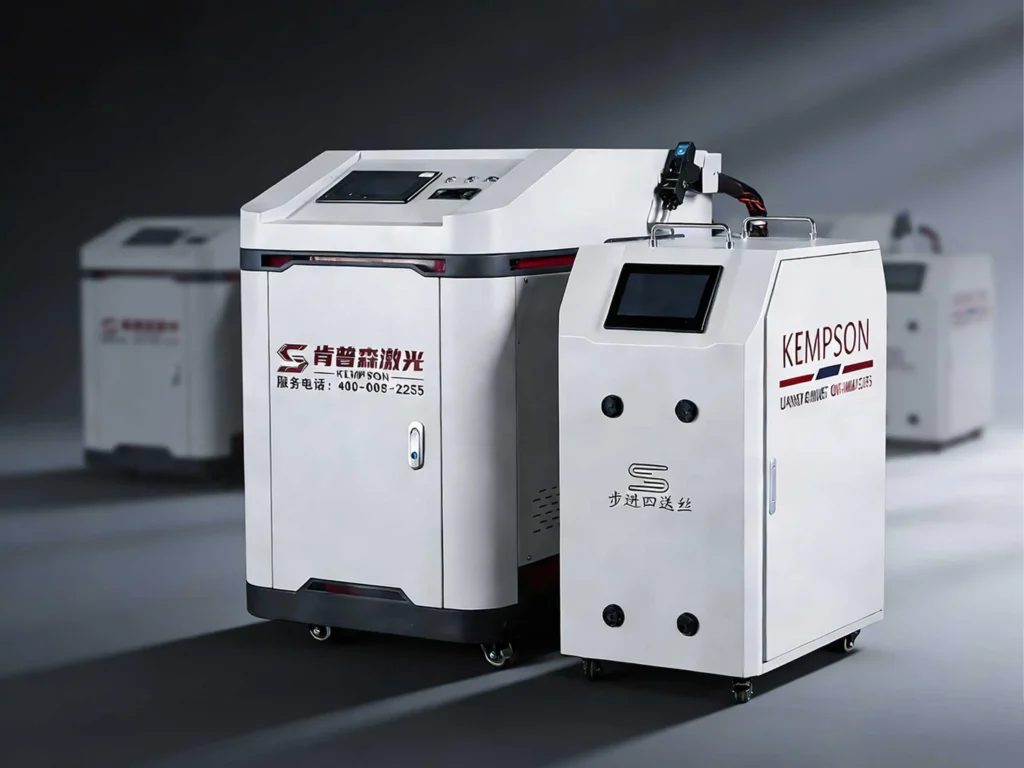
在手持激光焊接设备选型中,2000W与3000W是加工厂咨询最集中的两个功率段。两者外观相近,操作方式也差不多,但可焊厚度、焊道宽度、用电要求和适用工况差别明显。很多老板一开始只看价格,买回设备才发现要么功率不足、厚板焊不透,要么大材小用、浪费预算。选错功率的代价其实不小:功率不够,碰到厚板只能放慢速度甚至多道焊,效率上不去;功率过大,薄板又容易烧穿、变形,还要多花购机和电费。不少加工厂在2000W和3000W之间反复纠结,核心是没按自己常焊的板材厚度、材料类型和产线节奏来判断。本文不堆砌复杂参数,从功率、可焊厚度、运营成本、典型应用和选型方法几个方面,把两者的区别讲清楚,帮加工厂按自己的实际工况做决策。
对比项 | 2000W | 3000W |
|---|---|---|
定位 | 薄板通用,性价比高 | 中厚板,能力更强 |
可焊厚度(碳钢) | 约5.5mm | 约8mm |
焊道宽度 | 最高约5mm | 最高约8mm |
用电 | 220V/380V | 380V |
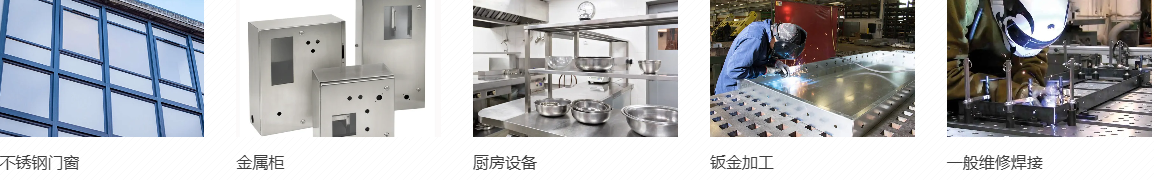
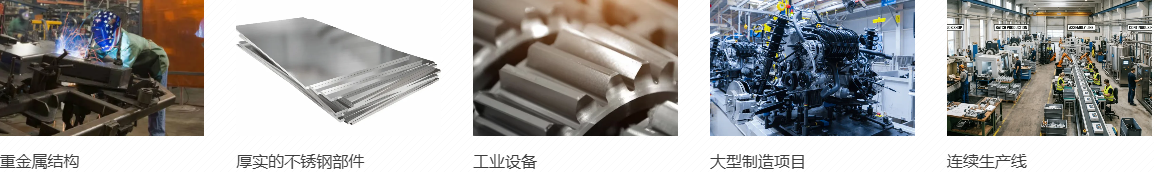
适用场景 | 钣金、厨具、门窗护栏 | 钢结构、工程机械、厚板 |
一句话总结:常年焊5mm以下薄板,2000W够用、更省钱;经常焊到6~8mm厚板,或者对焊道宽度、熔深有更高要求,选3000W更稳妥,省得以后再升级。
激光功率直接决定激光束对工件的加热能力。功率越高,单位时间内输入工件的能量越多,熔化金属越快、熔池越深,对厚板和铝、铜等高反射、高导热材料的适应能力也就越强。
2000W属于中功率段,能量集中,适合薄板精密焊接。它的特点是热影响区小、工件变形小、焊缝成型美观,配合送丝焊道也能做到比较宽,是钣金加工、五金厨具、门窗护栏行业的主流配置。其中薄板款对车间配电要求较低,部分机型支持220V民用电,老车间不用专门增容就能接入,中小加工厂上手门槛小。
3000W功率比2000W提升约一半,熔深和焊接速度都明显增强,能稳定应对更厚的板材,焊道也更宽,适合批量连续生产。功率升级还有一个实际好处:同样一道焊缝,可以用更快的速度焊完,单位时间产出更高。对赶交期、计件生产的工厂来说,这部分效率提升日积月累很可观。但要注意,功率不是越大越好。薄板用过大功率,容易出现烧穿、热输入过大变形,反而要反复调参数;功率选择应该和你最常加工的板材厚度匹配,而不是盲目追求高功率。
焊接厚度是功率选型最核心的依据。以常规碳钢、不锈钢工况的经验来看:
薄板(0.5~3mm):
2000W和3000W都能稳定焊好,这种厚度选2000W就够了,性价比最高;3000W优势不明显,纯属浪费。
中板(3~5.5mm):
这是2000W的主力区间,碳钢、不锈钢都能焊得比较稳,配合送丝焊缝饱满,日常加工完全够用。
中厚板(5.5~8mm):
2000W已经接近能力上限,厚端需要放慢焊接速度、仔细调参数,效率会打折扣;3000W在这个区间余量更足,焊得更稳、更快。
铝材等导热金属:
铝散热快、对激光反射强,同样厚度比碳钢更难焊。薄铝板2000W能应付,中厚铝板更建议3000W,否则容易焊不透、出气孔。
购机成本:
3000W整机价格明显高于2000W,这笔差价要结合你的产能回报来算——厚板活多、接单价高,很快能回本;如果主要做薄板,差价就很难赚回来。
电力成本:
2000W功耗低,部分机型220V就能用,电费和配电改造都省;3000W一般需要380V三相电,连续满负荷生产时电费更高,老车间还要考虑能不能增容。
气体成本:
如果选内置制气的空气激光焊款,设备自己就能产生保护气,省去外购氩气的采购、运输和换瓶麻烦,用气量大的工厂长期下来这笔账很可观。
人工成本:
这是激光焊最大的优势之一——焊缝一次成型、基本不用二次打磨,相比传统二保焊能省掉不少焊工和打磨工。这部分人工节约,往往比设备差价和耗材损耗大得多。
综合来看:薄板为主、间歇生产、车间配电有限的工厂,2000W综合成本更低;厚板为主、连续生产、用气量大的工厂,3000W减少返工、提升产能,综合账反而更划算。
2000W典型应用:
3000W典型应用:
先看板材厚度:
把自己常焊的板厚列出来,常年5mm以下选2000W;经常焊6~8mm,直接选3000W。
再看材料:
碳钢、不锈钢薄板选2000W就够;涉及中厚铝板、铜件等难焊材料,3000W余量更足。
看车间配电:
只有220V民用电、不方便增容,优先2000W薄板款;有380V三相电再考虑3000W。
看用气成本:
气量大、想省气瓶钱,选内置制气的空气焊款,长期用气成本更低。
看未来业务:
如果以后可能接厚板、重件的活,建议一步到位选3000W,别等业务来了再二次升级,反而更费钱。
试样打样最靠谱:
光看参数表不如拿自己的实际工件去打样,实测熔深、焊道宽度和成型效果,再决定买哪个功率,最稳妥。
2000W与3000W激光焊接机没有绝对的好坏,核心是匹配自己的工件结构和生产节奏。2000W是薄板、常规加工的高性价比之选,3000W是中厚板、宽焊道、连续生产的进阶配置。选型前先理清自己常焊的厚度、材料类型和车间条件,别盲目追高功率,也别为了省钱买小了功率影响接单。
肯普森激光提供2000W、3000W等多功率段激光焊接设备,配套摆动焊枪与送丝系统,可根据客户工件工况推荐合适的功率配置,并提供打样调试与售后支持,帮助制造企业精准选型、稳定生产。如您在2000W与3000W激光焊接机选型上拿不准,欢迎联系我们。我们会根据您常焊的板材厚度、材料类型、车间配电和产量需求,帮您推荐合适的功率配置,并可提供工件试样打样,实测熔深、焊道成型与焊接速度,避免凭参数表盲目选型。
Q1:2000W能不能焊8mm板?
偏吃力,厚端需要放慢速度、甚至多道焊,效率上不去;经常焊8mm的话,建议直接选3000W更省心。
Q2:3000W焊薄板会不会烧穿?
参数调好、控制好速度和功率是可以焊薄板的,但如果主要做薄板,买3000W就有点浪费,2000W更经济。
Q3:两者用电有什么区别?
2000W薄板款有220V可选,老车间容易接入;3000W一般需要380V三相电,选之前先确认车间配电条件。
Q4:铝材焊接选哪个更合适?
薄铝板2000W基本够用;中厚铝板导热快、反射强,更建议3000W,配合送丝和保护气能减少气孔、焊得更透。
Q5:以后想升级功率可以吗?
激光器功率升级涉及光路和整机改造,成本不低。建议按未来1~2年的业务规划一步到位,比以后再升级更划算。