法兰是管道、容器、设备之间连接的关键部件,焊接质量直接决定整套管路能不能密封、能不能承压。在石油化工、水处理、消防暖通、压力容器、造船和钢结构厂房里,法兰焊接几乎是绕不开的工序。
做过法兰焊的人都知道,这活儿看着简单——不就是管子套个法兰焊一圈——真上手却麻烦。管子壁厚和法兰厚度差一大截,热量分配不均,焊完法兰端面容易翘曲,密封面一旦变形,垫片贴不严,打压就漏;角焊缝熔深不够,或者焊缝有气孔,做气密性试验也过不了。传统手工电弧焊、氩弧焊焊法兰,靠的是老师傅的手感和经验,效率低、返修率高,还容易出现焊缝高低不平,后面要打磨修整。这几年激光焊接开始进入法兰焊接领域,热输入小、变形小、成型好,逐渐被管道预制厂和压力容器厂接受。本文把法兰焊接的结构特点、工艺难点、常见缺陷、检验要求讲清楚,再把激光焊接在法兰工序上的实际表现和边界说明白,帮车间技术员和工艺工程师把这道工序做稳。
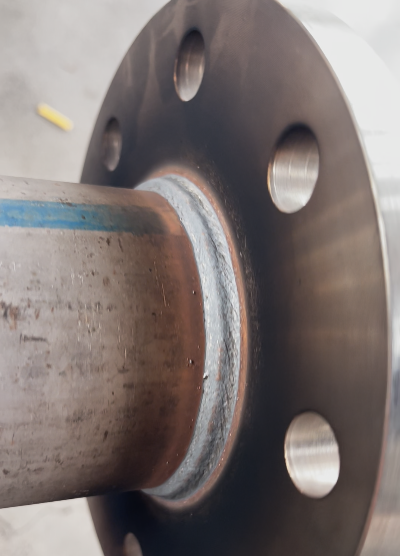
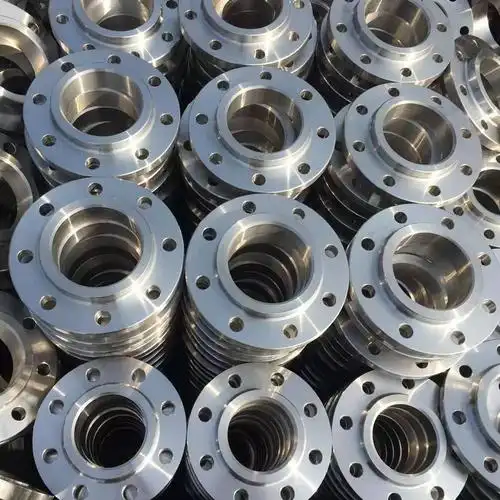
法兰是管路系统里的连接件,两片法兰通过螺栓对夹,中间加密封垫,实现管道之间的可拆卸连接。法兰焊接,就是把法兰与管子(或筒体)焊接固定在一起的工序,焊缝通常是一条环向的角焊缝或者对接环缝。
按法兰结构分,常见的焊接形式有以下几种:
板式平焊法兰(PL):
法兰盘直接套在管端,内外两侧各焊一道角焊缝,结构简单、成本低,适合中低压管路;小口径时内侧空间受限,实际以外侧焊缝为主。
带颈平焊法兰(SO):
带一段短颈,管子插入颈内焊接,强度比板式高,适合压力稍高的场合。
带颈对焊法兰(WN):
法兰颈比管壁厚,颈部端部按管子壁厚加工成坡口,与管子对接焊成全熔透环缝,承压能力最好,用于高压、高温、剧毒介质管路。
承插焊法兰(SW):
管子插入法兰承口,外部焊一道角焊缝,适合小口径高压管路。
松套法兰(LJ):
法兰本身不焊在管子上,通过翻边或焊环定位,适合需要调整螺栓孔方位、便于管道对中的场合。
不同结构对应不同的焊缝形式和检测要求,对焊法兰要求全熔透,通常按设计文件做无损检测;平焊法兰主要看角焊缝的熔深和外观。
法兰焊接的难点主要集中在四个方面——厚度差带来的热分配不均、环焊缝收缩引起的端面翘曲、组对精度不足、焊缝位置受限;此外,密封面损伤虽不属于工艺难点,却是同样影响验收结果的关键环节。
第一,壁厚差异带来的热分配不均。
管子壁厚常见3~8mm,法兰厚度往往十几到几十毫米,具体随口径和压力等级变化,两者热容量差好几倍。焊接时热量容易往厚的一侧跑,管子侧烧穿、法兰侧还没熔透,这是很多新手焊不好法兰的根本原因。参数按管子调,法兰不透;按法兰调,管子穿孔。
第二,法兰端面翘曲。
环焊缝冷却收缩时,焊缝金属的收缩会把法兰端面拉偏,形成碟形翘曲。法兰盘直径越大、热输入越大,翘曲越明显。端面一旦翘了,两片法兰对不上,垫片压不实,密封就失效,这是法兰焊接最常见也最头疼的问题。
第三,组对精度不足。
管子和法兰的垂直度、同心度、插入深度都要控制,偏差大了会造成焊缝间隙不均,一侧间隙太大填不满,一侧贴太紧熔不透。
第四,焊缝位置受限。
小口径法兰、靠近管端的法兰,焊接头倾角受限,操作空间狭窄,手工焊很难保证一圈焊缝质量一致。
第五,密封面损伤(须重点防护)。
法兰密封面(俗称水线)尺寸精度高,焊接飞溅、打磨、磕碰都可能破坏密封面,一旦划伤就得返修甚至报废。它不算焊接本身的难点,但防护不到位同样会导致整件不合格。
针对上述难点,实际生产中一般按这几条来控制:
组对与定位
管子插入法兰的深度按标准控制,一般插入到法兰坡口内、留出适当余量,不让管端顶到密封面台阶;用角尺检查垂直度,定位焊按口径大小点固2~4点、尽量均布,定位焊缝长度不宜过长,避免后续焊接被顶住。
控制热输入,对称施焊
这是防翘曲最关键的一条。不要一口气焊完一圈,采用对称、分段、跳焊的方式。口径较大的可分多段、对角交替施焊;口径小、周长短的改两点对称起弧、一次连续焊完,让收缩应力相互抵消。层间温度要控制,不能连续猛焊。
焊前预热(厚法兰按工艺要求预热)
法兰厚度大、碳当量高的材料,一般要按焊接工艺文件预热到规定温度,减小温差、降低冷却速度,防止产生冷裂纹,也改善熔合。
保护密封面
焊接时用耐高温胶带或专用护板遮住密封面,避免飞溅打伤;焊后清理焊渣时不要用硬质工具刮密封面。
焊后处理
承压法兰、重要管路焊后按材料、壁厚和介质要求做缓冷或消应力热处理,是否必需以工艺文件为准。端面超差优先用夹具约束、机械校正控制变形;确需机加工的,须核算法兰减薄余量,按图纸和标准由有资质单位执行,不得随意车削密封面。
焊缝检测
外观检查看咬边、气孔、焊瘤、成型均匀度;尺寸检查看焊脚尺寸、法兰端面垂直度和平面度;重要管路做气密性或水压试验,高压管路还要做无损检测。
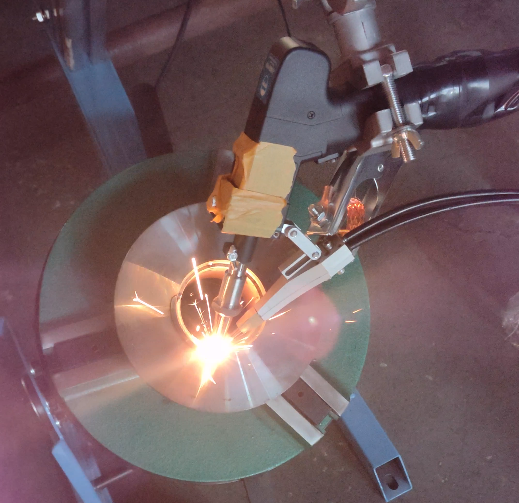
激光焊接进入法兰工序,主要解决的就是"变形"和"效率"这两个痛点。
热输入小,变形明显减轻。
激光能量密度高、作用时间短,热量集中在焊缝窄区,热影响区比电弧焊小很多,法兰端面翘曲量自然更小。对薄壁管配厚法兰的结构,激光焊"快进快出"的特点,能减少热量向法兰本体扩散。
焊缝成型好,打磨量小。
激光焊缝窄、平整、飞溅少,焊后外观通常可直接进入检验,省去传统焊后大量打磨修整,也减少了打磨对密封面的二次风险。
速度快,适合批量预制。
管道预制厂常有大批同规格法兰要焊,激光焊配合转台或自动化平台,中小口径法兰单圈焊缝耗时很短,效率比手工焊高得多,一致性也好;具体耗时随口径、道数和参数变化,大口径不能套用小口径的经验值。
可自动化,降低对焊工依赖。
法兰焊接的重复性高,特别适合上自动化。机器人或数控转台带动工件旋转,焊接头固定,参数统一,避免了手工焊"一人一个样"的问题。
需要注意的边界:
激光焊也不是万能的。法兰壁厚特别大的高压对焊法兰,单靠激光一次熔透往往不现实,往往要复合焊或者多层多道;组对间隙要求比手工焊更严,间隙过大激光填不满,需要加大送丝量或改用复合工艺;另外激光设备投入高于传统焊机,适合有一定批量的工厂。肯普森激光的手持及自动化激光焊接设备,配套摆动焊枪、送丝系统和工艺参数定制,可用于中小口径法兰的角焊缝与对接缝焊接,针对管壁与法兰的厚度差,可通过摆动宽度、焦点位置和送丝速度组合调节热量分配,减少端面翘曲。
法兰端面翘曲、平面度超差
原因是热输入过大、焊接顺序不合理。解决:改对称分段焊、降低热输入、加刚性夹具约束、必要时焊后校正。
角焊缝熔深不足、强度不够
多因参数偏低、焊接速度过快、焊接头倾角不对。解决:提高功率或降低速度,调整焊接头倾角让光斑指向焊缝根部,必要时增加道数。
焊缝气孔
常见于母材或焊丝有油污、保护气不足、气流量不稳。解决:焊前清理油污锈迹,检查气路密封,调整保护气流量与喷嘴距离。
咬边
热输入偏大、焊接头偏向管壁侧。解决:降低功率、调整焊接头指向、控制摆动幅度。
未熔合、夹渣
层间清理不到位、道间温度过低。解决:每道焊后清渣、控制层间温度、确保熔合。
密封面划伤、飞溅粘附
防护不到位。解决:焊接前做遮蔽保护,焊后轻清,不用硬质工具直接刮擦密封面。
焊缝宽度不均、外观差
手工焊速度不稳或自动焊轨迹偏摆。解决:自动化替代手工,或规范焊接头行走节奏,保证一圈速度一致。
法兰焊接的检验一般分四步,按管路等级逐步加严:
外观检验:
焊缝成型均匀、无咬边、无表面气孔、无未填满,焊渣清理干净,飞溅不残留。
尺寸检验:
焊脚尺寸符合图纸,法兰端面与管轴线的垂直度、法兰平面度在公差内,密封面完好无划伤。
密封性试验:
按设计要求做气密性或者水压试验,检查焊缝和密封面是否渗漏,这是法兰最直接的验收项。
无损检测:
按设计文件和标准选定,不同方法不能互相替代。对焊法兰的对接环缝一般用射线检测(RT)或超声检测(UT);平焊、承插焊的角焊缝受结构限制,射线实施困难、灵敏度差,多用超声检测(含相控阵)配合磁粉(MT)或渗透检测(PT)。
检测不合格的焊缝,按返修工艺清除缺陷后补焊,同一部位返修次数一般有上限要求。常用依据包括 GB/T 9115(对焊法兰)、GB/T 9119(板式平焊法兰)、HG/T 20592 系列(钢制管法兰)、NB/T 47014(承压设备焊接工艺评定)、NB/T 47013(承压设备无损检测)。
法兰焊接的难点集中在厚度差引起的热分配不均,以及环焊缝收缩带来的端面翘曲。把组对精度、对称分段施焊、热输入控制、密封面保护这几件事做到位,大部分缺陷都能提前避免。对批量化、规格相对固定的法兰预制,激光焊接在变形控制、成型质量和效率上确实比传统手工焊有明显优势;对超厚、高压、特殊材质的法兰,则要结合复合焊或多层多道工艺,不能指望一道激光解决全部问题。选工艺不看宣传,看工件:先明确法兰结构、壁厚、压力等级和批量,再定焊接方式和参数,拿实际工件打样验证焊缝熔深、端面平面度和密封性,这是最稳妥的做法。
Q1:法兰焊接为什么焊完端面会翘?
环焊缝冷却时,焊缝的环向收缩与横向收缩共同造成角变形,把法兰端面拉偏。热输入越大、焊接顺序越集中,翘得越明显。用对称分段焊、控制热输入、加夹具约束能明显改善。
Q2:平焊法兰和对焊法兰焊接要求有什么不同?
平焊法兰焊内外角焊缝,主要控制焊脚尺寸和熔深;对焊法兰是法兰颈坡口与管子对接,要求全熔透,检测标准更严,一般要做无损检测。
Q3:管子薄、法兰厚,参数怎么调?
不能只按一侧调。原则是让热量偏向厚件、保护薄件,可以通过焊接头倾角偏向法兰、降低热输入、加快速度、必要时预热法兰来控制。
Q4:激光焊能焊多厚的法兰?
中小口径、常规壁厚的平焊和承插焊法兰,激光焊优势明显;对焊法兰壁厚较大时需要多层多道或者激光复合焊,超厚高压法兰要按工艺评定来定。
Q5:法兰焊完一定要做水压试验吗?
承压管路一般都要做,试验压力和介质按设计文件定。常压或非承压结构件一般可只做外观和尺寸检验,具体也以设计文件为准。