激光清洗作为替代传统喷砂、化学酸洗的绿色表面处理工艺,这几年在船舶修造、钢结构、轨道交通、模具维护、焊前预处理等场景用得越来越多。它不需要磨料和化学药剂,靠激光直接剥离锈层、氧化皮、油污和旧漆,无粉尘、无废液,环保压力小,人工成本也低。但很多工厂在选购激光清洗机时,容易卡在一个问题上:同样是激光清洗,为什么有的设备叫脉冲清洗机,有的叫连续清洗机?两者价格、清洗速度、适用工件差别不小,选错了要么清洗效率跟不上产能,要么精细件被烧花、基材受损。本文把脉冲和连续两类激光清洗机的原理、区别、优缺点、适用场景讲清楚,最后给出一套可落地的选型方法,帮加工厂按自己的工件和产能选对设备。
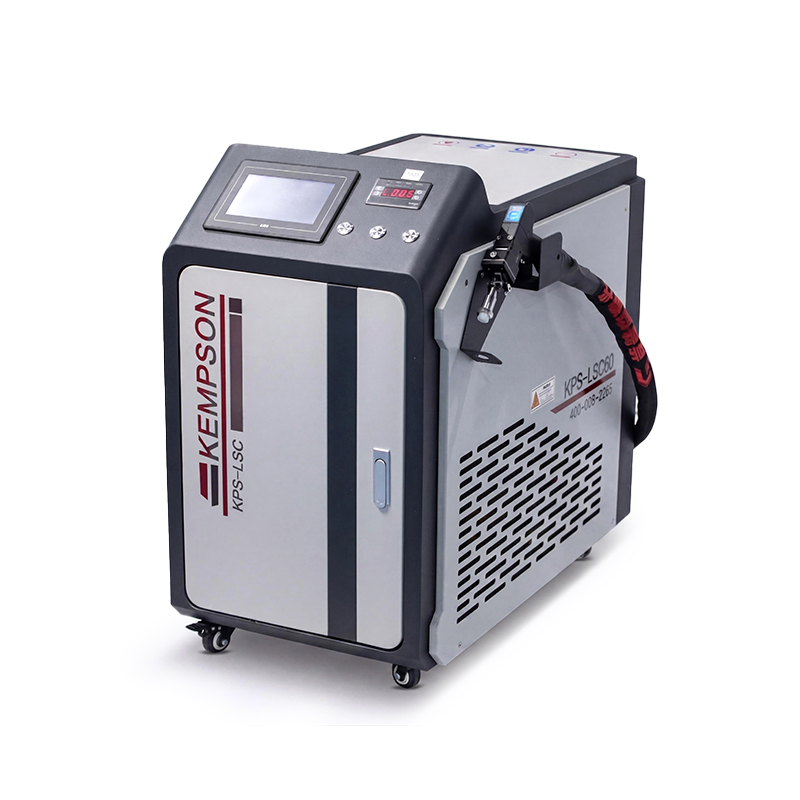
脉冲激光清洗机,是指激光以脉冲方式输出——激光不是持续不断地照射,而是一束一束、有间隔地打在工件表面。每个脉冲的持续时间很短,但峰值功率很高,单脉冲能量可以精确控制。这种工作方式的特点是"能量集中、作用时间短"。对工件表面来说,瞬间接收到很高的能量密度,足以把锈层、氧化皮、油漆这类污染物气化或剥离;但因为作用时间极短,热量来不及向母材内部传导,基材温升很小。脉冲清洗机通常配备光纤激光器、振镜扫描系统和聚焦镜头,通过控制脉冲频率、脉宽、峰值功率和扫描路径,实现精细化清洗。它对薄板、精密件、模具、焊缝坡口这类怕热变形的工件比较友好。
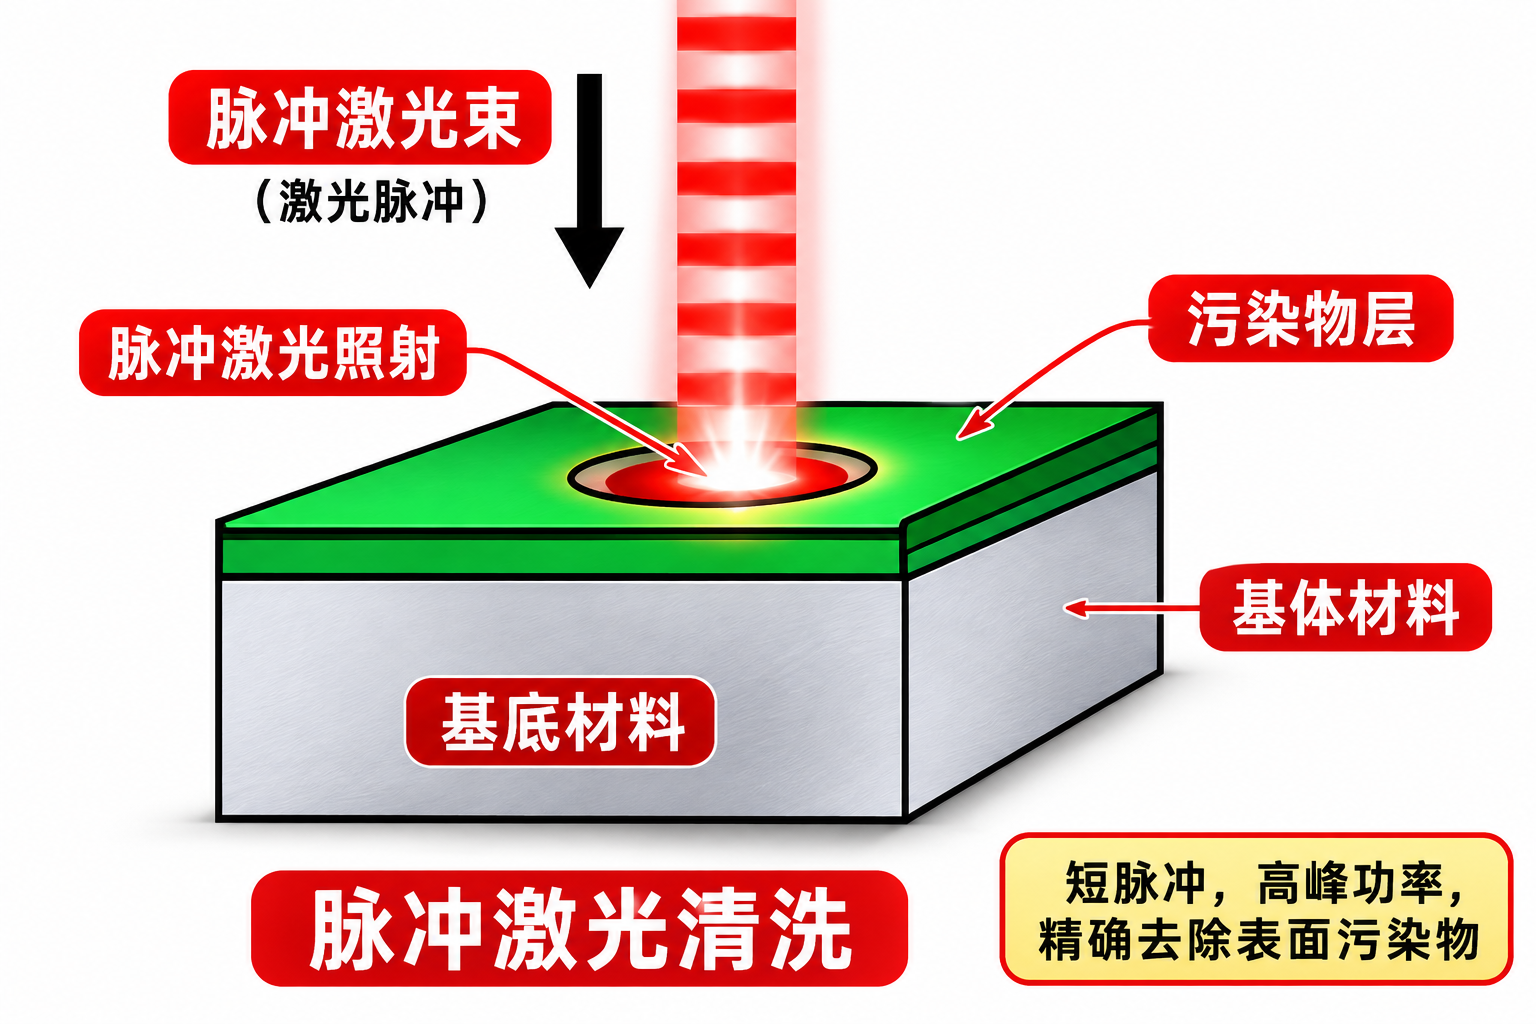
脉冲激光清洗依靠短脉冲、高峰值功率的脉冲激光束作用于工件表层,激光以间断脉冲形式照射到工件表面。工件分为表层污染物层与下方的基体(基底材料),污染物层对激光能量吸收能力更强。 当脉冲激光照射在表面时,极短时间内释放巨大能量,让锈迹、油漆、氧化皮等污染物层快速受热,发生气化、热膨胀,从基体材料表面剥离;因为脉冲作用时间极短,热量几乎只停留在污染物层,很难传导到深层的基底材料上,基体温升极低,不会出现烧伤、变形、变色的问题,实现精准剥离表面污染物。 作业过程中,搭配吹气除尘系统,把剥离下来的粉尘碎屑及时吹走,振镜系统按照设定路径扫描,逐区域完成清洗。依靠这种选择性的能量作用,脉冲激光清洗可以做到只清除表层污物,完好保护基材,适合精密件、薄板的精细清洗。
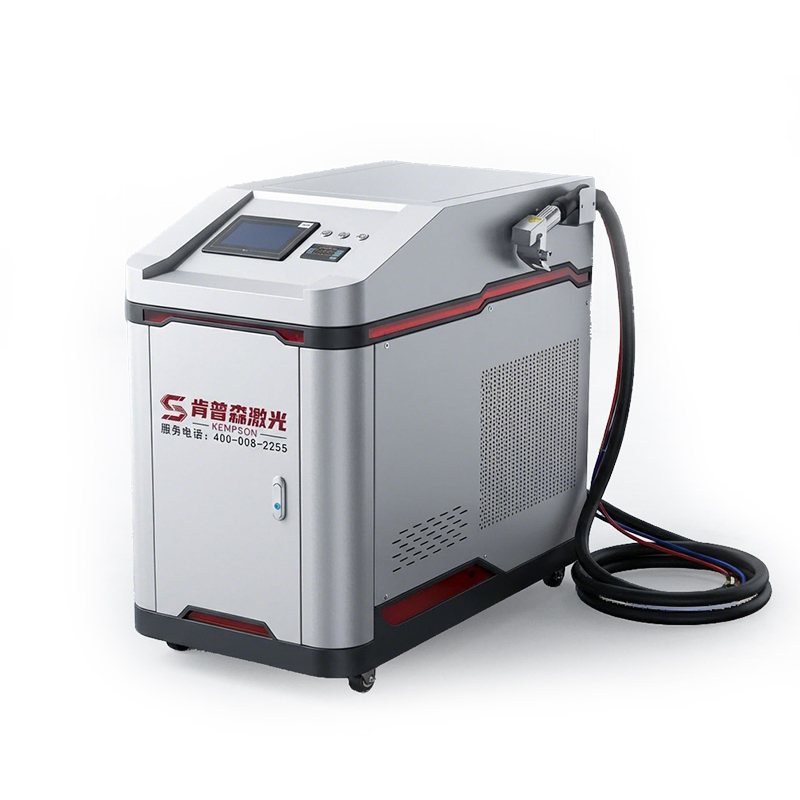
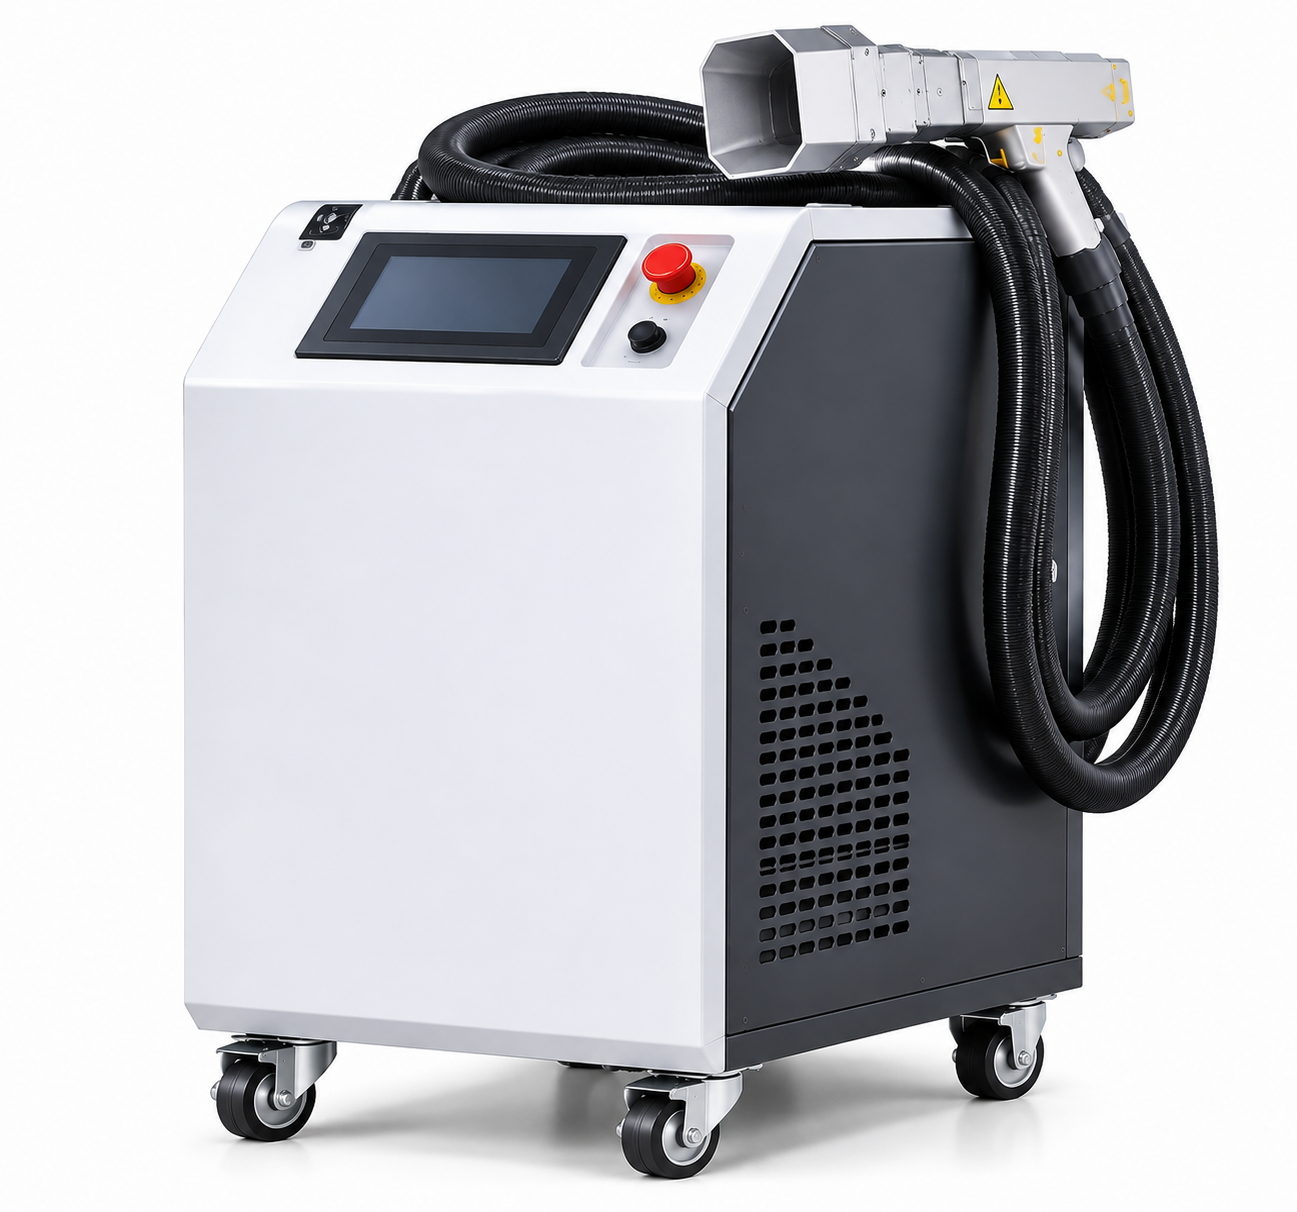
连续激光清洗机,激光是持续不断输出的,功率稳定、能量连续作用于工件表面。它没有脉冲间隔,激光一旦开启就一直照射,靠工作头移动或振镜扫描覆盖清洗区域。连续清洗机的特点是"能量持续、清洗速度快"。它更适合大面积、厚锈层、重污染表面的快速清理,比如船舶钢板、大型钢结构、重型构件、集装箱这类工件。以肯普森连续光纤激光清洗机(KPS-QX3000/KPS-QX4000)为例,采用连续高功率光纤激光输出与手持式灵活作业结构,可快速去除厚锈层、氧化皮、油污及各类涂层污染物,兼顾重度清理与精细处理需求。清洗速度可达0.4~1.5平方米每分钟,清洗幅宽5~30cm可调,配备气刀护镜结构减少污染,工业水冷系统保障长时间稳定运行。
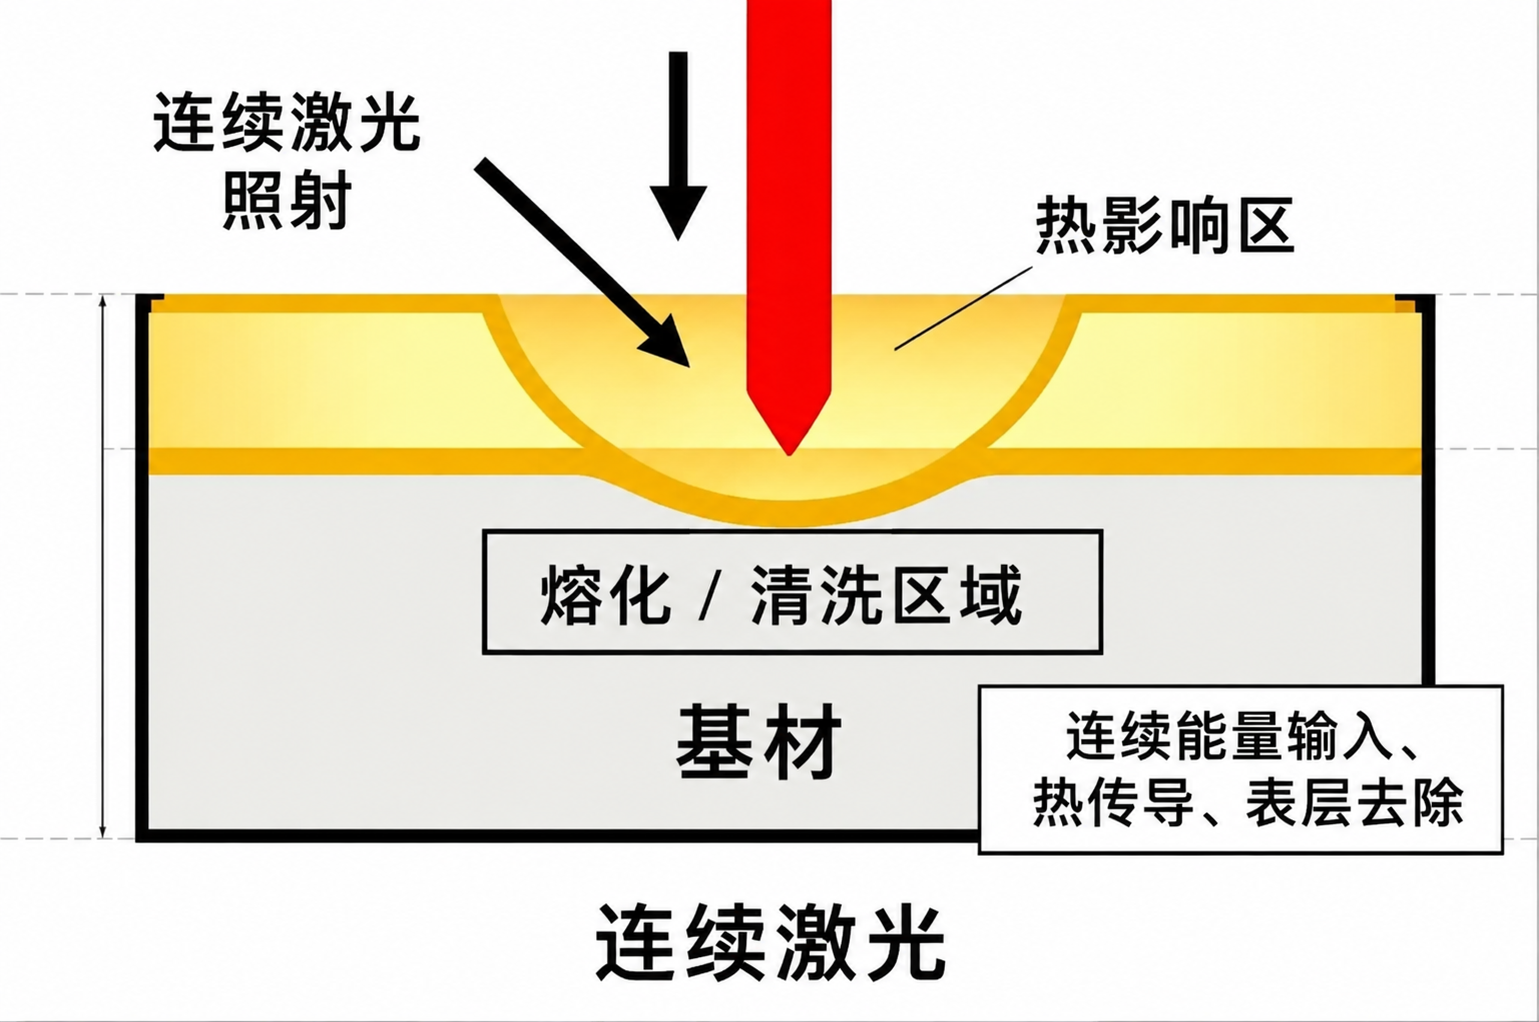
连续激光清洗采用不间断的激光光束持续照射工件表面,属于连续能量输入模式。激光持续作用于表层污染物,热量会通过热传导向内扩散,形成明显的热影响区,在熔化 / 清洗区域将锈层、旧漆、氧化皮等污染物熔化、气化后实现表层剥离去除。 和脉冲激光短脉冲、高峰值功率、低热传导的特点不同,连续激光没有脉冲间歇冷却的过程,热量会持续向基材内部传导,基材热输入更大。这种模式下,大面积清理的速度优势突出,适合厚锈、重涂层、重度氧化皮的清理作业。 但也正因为存在热传导和热影响区,工艺参数的把控十分关键:功率、扫描速度、光斑大小需要合理匹配。如果参数设置不当,很容易造成基材过热、表面烧蚀、变色,因此薄件、精密高附加值工件使用时需要谨慎调试。作业时搭配手持清洗头或者振镜扫描系统,配合水冷散热,能够支持长时间不间断的批量清洗作业。
对比项 | 脉冲激光清洗机 | 连续激光清洗机 |
|---|---|---|
激光输出方式 | 脉冲式,有间隔 | 连续式,不间断 |
峰值功率 | 高,单脉冲能量可控 | 相对平稳,总热输入大 |
清洗速度 | 较慢,适合精细清理 | 较快,大面积效率高 |
热影响 | 极小,母材几乎不升温 | 相对较大,需控制参数 |
清洗精度 | 高,可做局部精细清洗 | 中等,适合整体面清理 |
适用污染层 | 薄锈、氧化膜、油污、精密件 | 厚锈、重氧化皮、旧漆层、大面积 |
基材保护 | 好,适合薄板、精密件 | 需调参,薄件慎用 |
典型工件 | 模具、焊缝坡口、精密零件、薄板 | 船舶钢板、钢结构、重型构件、集装箱 |
设备成本 | 相对较高(控制复杂) | 高功率机型投入较大 |
一句话总结:精细、怕热、薄件选脉冲;大面积、厚锈、重污染选连续。
脉冲清洗机典型场景:
模具清洗:注塑模、压铸模表面脱模剂残留、轻微锈蚀清理,不伤模具型面;
焊前坡口处理:只清焊缝坡口区域的氧化皮和油污,提高焊接质量;
精密零件维护:轴承、齿轮、精密结构件的局部除锈除油;
薄板与外观件:怕热变形的薄板、表面要求高的外观件;
文物与精密器械:需要精细控制、不能损伤本体的清洗。
连续清洗机典型场景:
船舶制造与维修:船体钢板大面积除锈、除漆;
钢结构工程:型材、构件表面的厚锈和氧化皮清理;
轨道交通:车体、构架等大型件的表面处理;
重工机械与五金:大型设备、铸锻件表面重污染清理;
焊前大面积预处理:整板、整件除锈,为焊接和涂装做准备。
先看污染层类型和厚度:
薄锈、氧化膜、油污为主,脉冲更合适;厚锈、重氧化皮、旧漆层,连续效率更高。
看工件是否怕热:
薄板、精密件、模具型面,优选脉冲;厚板、大型结构件,连续也能用。
看清洗面积和产能:
大面积、连续批量作业,连续机速度优势明显;小面积、局部精细清理,脉冲足够。
看是否需要选择性清洗:
只清焊缝坡口、局部锈点,脉冲的精度更适配;整面清理则连续更划算。
看配套与售后:
是否有除尘系统、气刀护镜、水冷散热,是否支持长时间连续作业,售后响应是否及时。
试样验证:
拿自己的实际工件去打样,实测清洗效果、速度、基材是否受损,这是最可靠的选型依据。
脉冲清洗机和连续清洗机不是谁替代谁的关系,而是各自适配不同工况:脉冲胜在精细、热影响小,连续胜在速度快、清除能力强。加工厂选型时不要只看功率数字,而要先明确自己清洗什么工件、污染层多厚、工件怕不怕热、产能要求多少,再对应选择输出方式和功率段。必要时用试样打样做最终确认,避免买回来发现效率不够或损伤基材。肯普森激光提供连续激光清洗机与脉冲激光清洗机,清洗速度0.4~1.5平方米每分钟、幅宽5~30cm可调,配备气刀护镜与工业水冷系统,支持长时间稳定运行。如您在脉冲清洗机与连续清洗机的选型、清洗工艺参数或自动化方案上需要支持,欢迎联系肯普森激光。我们会根据您的工件材质、污染层厚度、清洗面积和产能要求,推荐合适的输出方式与功率配置,并可提供工件试样打样,实测清洗效果、速度及基材是否受损,避免凭参数表盲目采购。
Q1:脉冲清洗机和连续清洗机哪个清洗效果更干净?
都能洗干净,差别在效率和精细度。连续机适合快速清除厚锈,脉冲机适合精细清理薄层污染物且不伤基材,具体看工件。
Q2:薄板能用连续清洗机吗?
可以用,但要严格控制功率和扫描速度,避免留痕或变形;薄板、精密件更建议优先考虑脉冲机型。
Q3:连续清洗机清洗速度能到多少?
以肯普森连续光纤激光清洗机为例,清洗速度约0.4~1.5平方米每分钟,具体取决于功率、污染层厚度和清洗遍数。
Q4:激光清洗会损伤基材吗?
参数合适时不会。脉冲模式热影响极小;连续模式需控制功率与速度,避免过度照射。建议先试样确定工艺参数。
Q5:一台机器能同时做脉冲和连续吗?
部分设备支持连续/脉冲双模式切换,可以兼顾两种工况;但双模式机型通常在功率和成本上有取舍,选型时要确认实际需求。