在新能源电气、汽车汽配、精密钣金、五金机械等高端制造领域,紫铜、黄铜、纯铝、铝合金等高反射金属材料凭借优异的导电性、导热性与轻量化特性,应用场景持续拓宽。但这类高反材料属于行业公认难焊材质,传统氩弧焊、普通电弧焊工艺,普遍存在焊接变形大、气孔密集、飞溅严重、良品率低、返修成本高昂等问题,难以满足精密工件与批量量产需求。
随着激光焊接工艺不断迭代升级,很多制造企业核心疑问:高反材料到底能不能用激光焊接?能否实现稳定量产,甚至满足探伤验收标准?本文将系统科普高反材料属性、激光焊接核心难点、成熟焊接工艺、常见缺陷及实操解决方案,客观解答高反材料激光焊接可行性,为各大加工厂提供可落地的工艺选型参考。
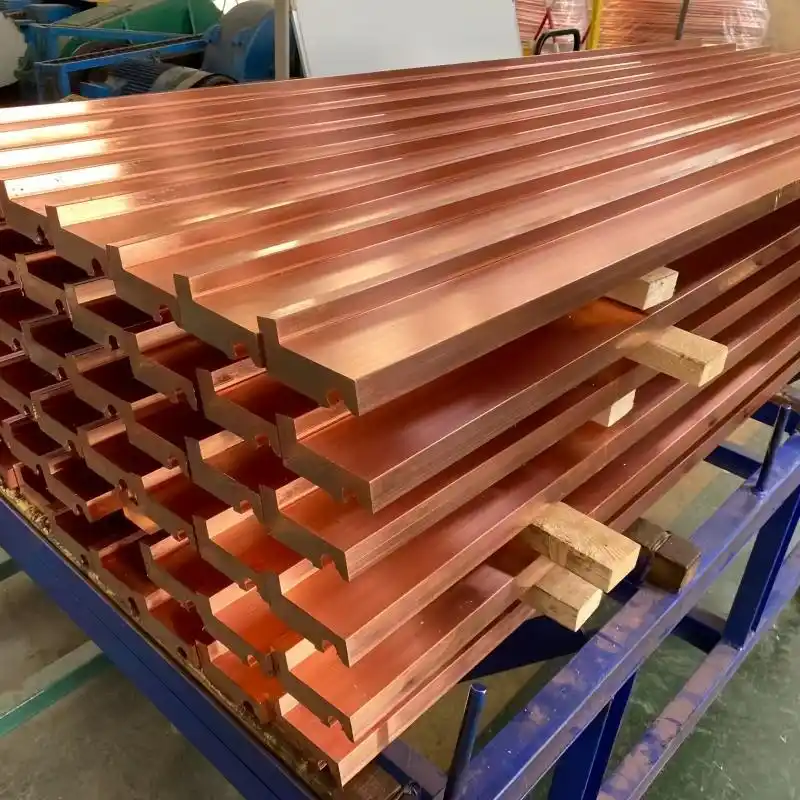
高反材料全称为高反射率金属材料,特指对常规1064nm红外激光光束反射率极高、光能吸收率极低的一类特殊金属材质,是工业精密焊接中的重点攻坚材质。工业主流常用高反材料包含:纯铝、各类铝合金、紫铜、黄铜、铜合金,金银、镍合金等特种金属也属于高反材料范畴。这类材料统一具备激光反射损耗大、导热速度快、热膨胀系数高、表面易生成致密氧化膜的特性,和碳钢、普通不锈钢等易焊材质差异极大。普通单光束激光设备直接加工高反材料,会出现能量吸收不足、熔池成型困难、回光干扰设备等一系列问题,这也是长期以来制约高反材料激光焊规模化应用的核心瓶颈。
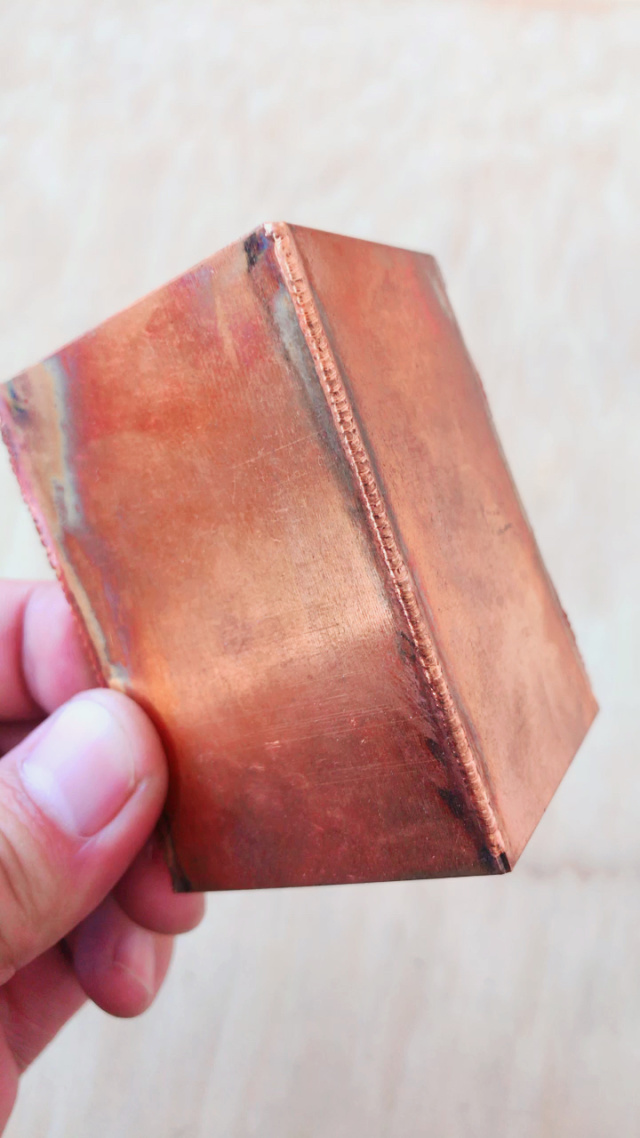
很多用户误以为高反材料无法激光焊接,实则是普通激光设备与常规工艺无法适配。高反材料焊接难点集中在材料物理特性与传统激光工艺的适配冲突,核心分为四大点:
1、激光反射率极高,能量利用率低:
铜、铝等高反材料对红外激光反射率可达80%,焊接时绝大部分激光光束被直接反射,仅有少量能量被工件吸收,极易出现熔深浅、熔池不连续、虚焊、未熔合等致命缺陷。
2、导热速度过快,热量极易流失:
高反材料导热性能远超普通钢材,焊接瞬时热量会快速向工件四周扩散,无法集中在焊缝区域,导致焊不透、焊缝强度不足、熔宽不均匀等问题,厚板焊接难度尤为突出。
3、熔池稳定性差,缺陷高发:
高反金属熔液粘度低、流动波动大,焊接过程中极易产生密集气孔、大颗粒飞溅、焊缝塌陷、表面凹凸不平等问题,批量生产良品率难以把控,无法稳定量产。
4、回光反射损伤设备,故障率高:
未被吸收的反射激光会原路折返至激光器内部,长期加工高反材料,会造成镜片烧损、光路干扰、设备频繁报警,缩短普通激光焊机使用寿命,增加设备运维成本。
明确结论:高反材料完全可以激光焊接,但不建议使用普通单光束激光设备量产。
早期传统单光束激光焊机,光路设计单一、能量输出模式固定,无法解决高反材料高反光、快导热的核心问题,焊接稳定性极差,基本无法投入批量生产。随着激光技术持续革新,环形复合激光焊新型工艺全面落地,突破了高反材料的焊接壁垒。
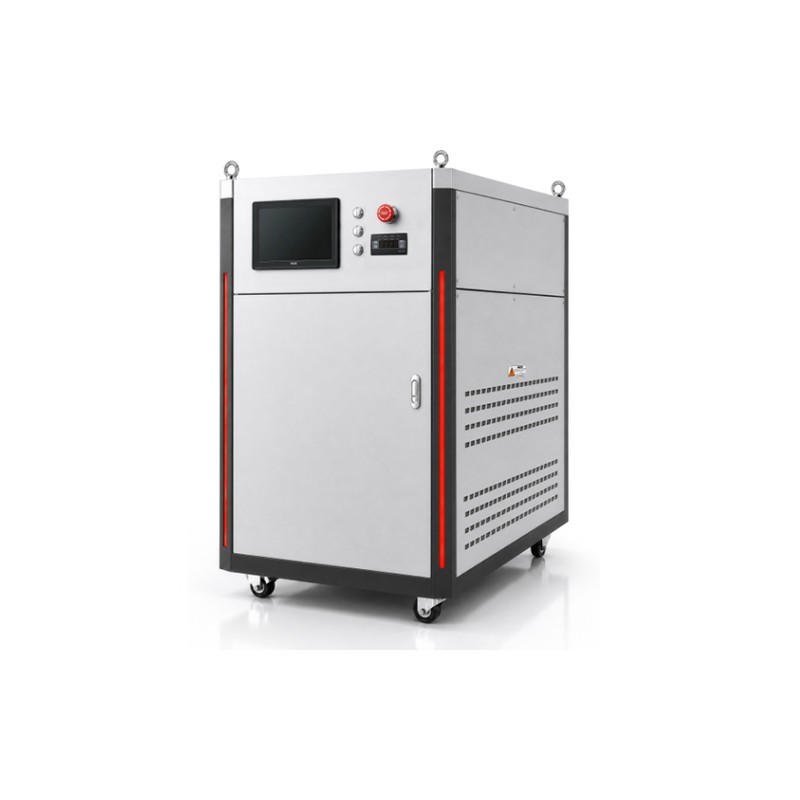
肯普森针对铜、铝等高反材料焊接痛点专项研发升级,自研环形复合激光焊接设备,采用中心主光束+环形辅助光束双光束协同出光结构。通过环形光束提前预热工件,从根源提升高反材料的激光吸收率,减少反光损耗;同时延缓熔池冷却速度,为熔池气体提供充足溢出时间,降低气孔、飞溅、未熔合缺陷。在工况适配、焊前处理规范、工艺参数调试到位的前提下,可实现高反材料稳定焊接,焊缝成型均匀、内部致密,有望满足常规超声波、磁粉探伤验收标准,全面替代传统氩弧焊、钎焊工艺,适配各类高反材质工件量产。
针对不同材质、板厚、缝隙工况与品质要求,目前行业有三种成熟、可落地的高反材料激光焊接方案,覆盖绝大多数工业生产场景:
1、环形复合激光焊接工艺
作为目前高反材料量产性价比最高、稳定性最强的主流工艺,采用双光束协同工作模式:中心光束聚焦高能,保障焊缝有效熔深,解决焊不透问题;环形光束提前预热工件,提升铜、铝材料激光吸收率,同时延缓熔池冷却,充分排气排渣。该工艺容错率高、量产稳定,可有效减少气孔、飞溅、裂纹缺陷,适配绝大多数铜铝结构件、钣金件、新能源配件批量焊接。
2、抗高反专用激光焊接工艺
搭载专属抗反射光路系统与动态光斑调节技术,可精准抵消回光干扰,规避反射激光对设备的损伤。同时精准调控熔池状态,稳定焊接过程,焊缝一致性、致密性更强,专门适配紫铜厚板、精密电气配件、高端新能源工件等高品质焊接场景。
3、填丝辅助激光焊接工艺
针对工件拼接缝隙偏大、坡口不均匀、板材厚薄差大的非标场景,搭配专用铝焊丝、铜焊丝填丝焊接,可有效填补焊缝间隙,提升焊缝饱满度与结构强度,解决自熔焊接易塌陷、裂纹、成型差的问题,满足厚板、大间隙高反工件的结构承重需求。
高反材料焊接缺陷具有极强的规律性,绝大多数问题均由反光吸热不均、熔池不稳定、焊前处理不到位导致,针对性解决方案如下:
1、焊缝密集气孔
成因:工件表面氧化膜、油污、水渍清理不彻底;激光能量吸收不均;熔池冷却速度过快,内部气体无法完全溢出。
解决方案:焊前彻底打磨去除氧化层,做脱脂清洁处理;采用复合缓冷焊接工艺,延长熔池排气时间;匹配材质、板厚优化焊接功率与速度参数。
2、焊接飞溅大、焊缝粗糙
成因:普通单光束能量瞬时集中,熔池波动剧烈,高反材料激光吸收率不稳定,熔液溅射严重。
解决方案:改用环形复合激光焊接工艺,平稳熔池流动状态;优化动态光斑参数,降低瞬时能量冲击,实现低飞溅焊接。
3、虚焊、熔深浅、焊不透
成因:高反材料激光反射率高,有效焊接能量不足;材料导热过快,热量快速流失,无法形成有效熔池。
解决方案:开启光束预热辅助工艺,提升材料吸热效率;优化光斑模式提升能量利用率,根据板材厚度精准匹配设备功率。
4、焊后变形、工件翘曲
成因:高反材料热膨胀系数大,传统工艺热输入集中不均,冷却收缩幅度大。
解决方案:采用低热输入复合激光工艺,减少整体热积累;搭配专用工装夹具固定工件,采用分段匀速焊接、跳焊工艺,降低焊接应力。
1、焊前必须彻底清理焊缝区域,完全去除氧化层、油污、粉尘、水渍,高反材料表面氧化膜是气孔、夹渣的核心诱因,清理完成后需及时施焊,避免工件二次氧化。
2、全程选用高纯氩气作为保护气体,稳定气路压力与气流速度,杜绝空气侵入熔池,有效防止焊缝氧化发黑、产生内部缺陷,保障焊缝光亮致密。
3、禁止使用普通单光束激光设备量产高反材料工件,长期加工会造成光路损耗、镜片烧毁、设备频繁报警,降低设备使用寿命,增加生产成本。
4、严格区分工件材质与板厚,纯铝、铝合金、紫铜、黄铜的焊接参数不可通用,需根据工件缝隙大小、结构形态针对性调试工艺参数。
5、厚板高反材料、承重结构工件,优先采用环形复合焊接工艺,必要时搭配专用焊丝填丝焊接,兼顾熔深、焊缝强度与探伤品质,满足量产验收需求。
总而言之,铜、铝等高反材料完全可以实现高品质激光焊接,但存在明确的设备与工艺门槛,普通传统激光设备无法胜任稳定量产。高反材料焊接的核心痛点,集中在激光反射率高、能量吸收差、熔池不稳定、回光伤设备四大方面。依托环形复合激光焊、抗高反专用激光焊接新技术,可突破传统工艺瓶颈,实现低飞溅、少气孔、小变形、高强度的高品质焊接效果,适配绝大多数高反材质工件量产。
肯普森激光深耕精密激光焊接领域,自研环形复合激光焊、抗高反、抗强磁系列创新设备,专项攻克铜、铝等高反材料焊接难题,有效解决传统工艺缺陷多、变形大、良品率低、设备易损等行业痛点,广泛适配新能源、电气五金、精密钣金、汽配制造等行业。可免费提供工件打样、工艺测试、参数定制服务,助力制造企业完成工艺升级、提质降本。如果您有高反材料焊接试样、设备选型、工艺改造需求,欢迎联系我们,获取一对一专属激光焊接解决方案与技术支持。
Q1:铝合金、铜材等高反材料,用普通激光焊机可以焊接吗?
不建议使用。普通单光束激光设备对高反材料能量利用率极低,焊接极易出现虚焊、密集气孔、大面积飞溅等问题,且反射光容易损伤设备光路,不仅量产良品率无法保障,还会增加设备故障风险,无法稳定量产。
Q2:高反材料激光焊接可以通过探伤检测吗?
可以。在工件结构适配、焊前清洁规范、工艺参数精准调试的前提下,采用环形复合激光焊接工艺加工的高反材料焊缝,内部致密性优异,无密集气孔、未熔合、微裂纹等缺陷,有望满足常规超声波探伤、磁粉探伤验收标准,正式量产前可提前试样送检验证。
Q3:高反材料激光焊对比氩弧焊有哪些优势?
相比传统氩弧焊,高反专用激光焊接热输入量小,工件几乎无变形,焊缝平整光亮、后续打磨量极少;焊接速度提升,量产效率更高、良品率更稳定;同时摆脱对资深焊工的依赖,有效降低人工成本与返修损耗,综合性价比更高。
Q4:哪些高反工件适合用复合激光焊工艺?
铝合金钣金、铝制机架机箱、紫铜导电连接件、黄铜五金配件、新能源铜铝结构件、精密电气配件、厚板高反承重工件等,均适配环形复合激光焊接工艺,可实现稳定批量量产。