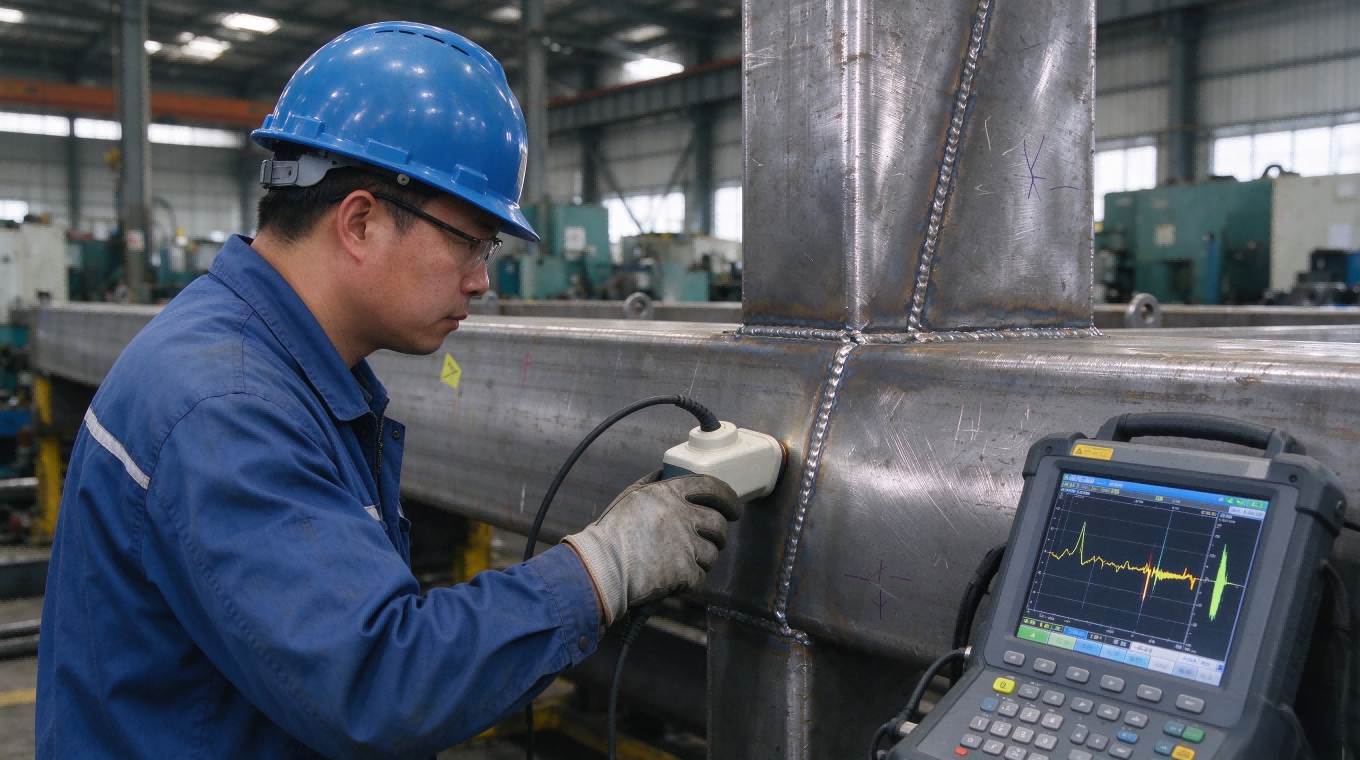
在钢结构工程、特种设备、管道配件、新能源承重构件、机械承压配件加工领域,焊缝无损探伤是产品验收的核心硬性指标,直接决定工件能否合规交付、投入使用。行业主流验收探伤方式包含UT超声波探伤、MT磁粉探伤、RT射线拍片探伤,其中UT二级超声波探伤是钢结构、工程机械承重件、普通承压配套工件中应用最广泛的验收等级,也是绝大多数加工厂最常遇到的探伤验收标准。
很多加工厂在使用普通激光焊接工艺后,都会遇到同一个难题:激光焊焊缝外观平整光滑、无飞溅无焊疤,肉眼看着品质优异,但送检探伤频繁不合格,内部出现密集气孔、微裂纹、未熔合等隐形缺陷,导致批量返工、退货、项目验收受阻。这也让很多人产生疑问:激光焊接到底能不能过探伤?有没有有望满足UT二级探伤要求的激光焊接工艺?
本文将通俗拆解激光焊接探伤核心问题,分析普通激光焊探伤不合格的原因,同时重点介绍肯普森新品环形复合激光焊在探伤层面的工艺优势,解答行业核心疑惑,为有探伤验收需求的企业提供精准、严谨的工艺选型参考。
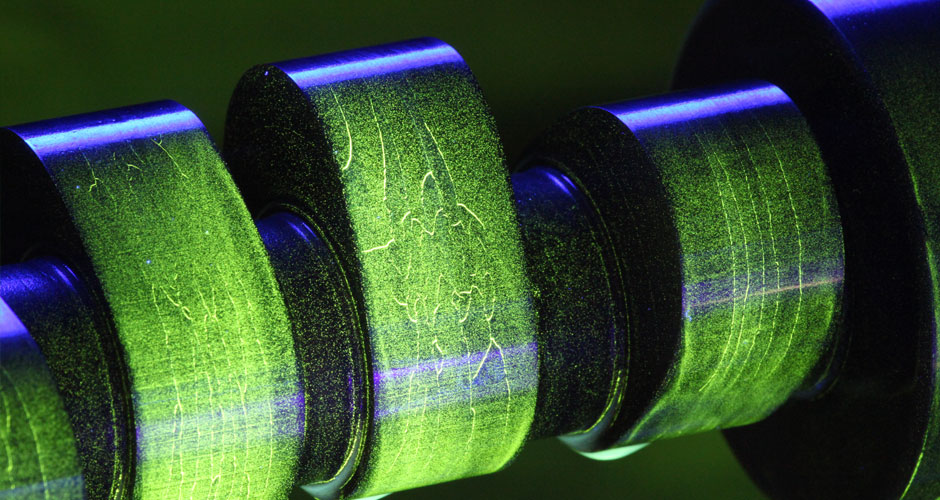
工业无损探伤可在不破坏工件本体的前提下,精准检测焊缝内部与表面缺陷,不同探伤方式的检测侧重点、严苛程度、适用场景差异明显:
1、UT超声波探伤(二级):目前钢结构、普通机械承重件、一般承压配套工件应用最广的探伤等级,主要检测焊缝内部气孔、未熔合、夹层、内部裂纹等缺陷,是市面上多数非标加工、工程项目的通用合格验收依据。高压、精密特种设备会采用更高一级验收标准(UT一级或RT射线探伤)。
2、MT磁粉探伤:主要适用于铁磁性金属工件,侧重检测焊缝表面、近表面细微裂纹、发纹等缺陷,常作为外观及表层裂纹的辅助验收手段,多用于对焊缝韧性、抗裂性有要求的工件。
3、RT射线拍片探伤:检测精度最高、验收标准最严苛,可捕捉微米级微小气孔、点状缺陷、夹层,主要用于高压特种设备、压力管道、精密承压核心工件,属于高等级探伤验收标准,常规焊接工艺很难达标。
简单来说:常规工程类承重、承压工件,只要工艺调试得当、焊缝质量稳定,能够满足UT二级超声波探伤,基本可以适配绝大多数普通工业项目的验收需求。
结合行业实际加工情况可得出客观结论:常规单光束激光焊很难稳定满足UT二级探伤要求,仅少数简易工况、薄板非关键焊缝可偶然抽检合格,不适合大批量用于带有硬性探伤验收要求的承重、承压工件。很多厂家陷入“外观好看、探伤不合格”的误区,核心原因是普通单光束激光焊存在固有工艺短板,容易产生肉眼无法识别的内部隐蔽缺陷:
1、熔池凝固过快,极易锁气留孔:普通单光束激光能量高度集中,焊接速度快、熔池冷却凝固速度极快。焊接过程中板材水汽、油污、氧化层、镀锌层汽化产生的气体,来不及从熔池内溢出,就会被快速封闭在焊缝内部,形成密集针孔、微小气孔,是UT超声波探伤不合格的主要原因。
2、能量覆盖范围窄,易出现局部未熔合:单光束激光仅中心区域高温,热量覆盖范围有限,板材拼接缝隙稍有偏差、板面轻微不平整、坡口不到位,就会出现局部熔合不充分,形成隐蔽未熔合缺陷,该类缺陷肉眼无法识别,但可被超声波探伤精准检出。
3、极速冷却易产生细微结晶裂纹:焊缝极速冷却会导致内部焊接应力集中堆积,容易滋生细微结晶裂纹,不仅会提升探伤不合格概率,还会埋下工件后期受力开裂的安全隐患。
因此,普通激光焊更适合无探伤要求的外观件、非承重、非承压普通工件,不建议直接用于需要UT二级、磁粉探伤硬性验收的工程核心工件。
核心原因是:激光焊接外观成型优异,不代表焊缝内部质量达标。传统氩弧焊、二保焊热输入更大、熔池停留时间更长,熔池排气更充分、熔合更均匀;而普通单光束激光焊属于极速熔焊工艺,本身存在不可规避的工艺局限性:
1、熔池闭合速度极快,气体排出窗口期短,气孔缺陷很难彻底规避;
2、单光束能量分布集中、覆盖不均,对板材拼缝、板面平整度、坡口精度要求极高,量产工况质量波动大;
3、工艺可调维度有限,仅能微调功率、速度,无法有效优化熔池流动状态,内部缺陷难以从根源解决。
这也是目前市面上绝大多数普通激光焊机,无法适配探伤类工件批量量产的根本原因。
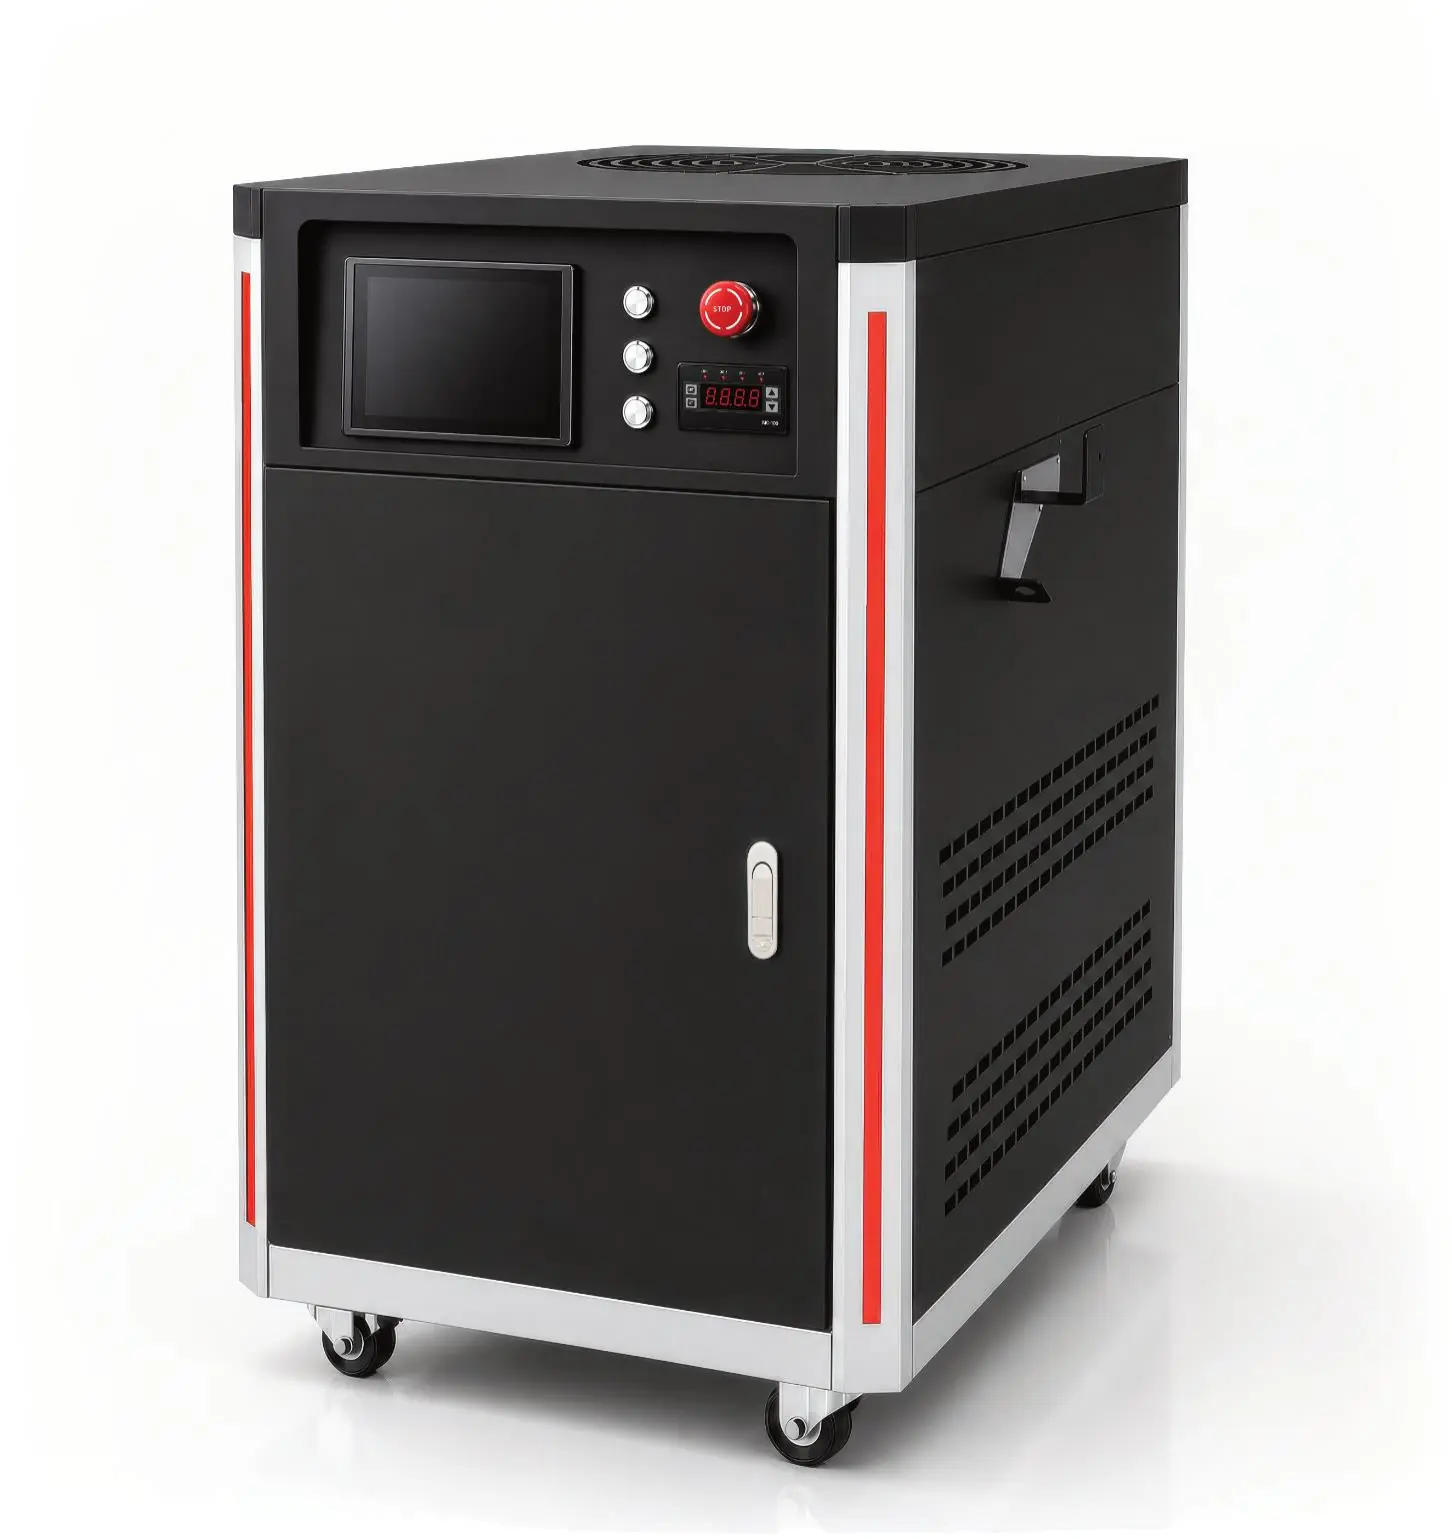
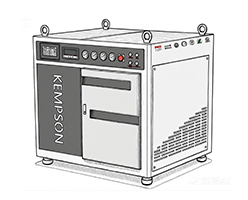
针对普通激光焊焊缝内部缺陷多发、难以满足常规UT二级探伤验收的行业痛点,肯普森全新自主研发环形复合激光焊接设备,突破传统单光束激光焊工艺瓶颈。在母材材质合格、板厚适配、焊前清理到位、工件结构合理、工艺参数精准调试的前提下,试样有望满足常规UT二级超声波探伤、MT磁粉探伤的通用验收要求,有效改善激光焊探伤验收难的行业问题。
1、独创双光束复合工艺,降低探伤缺陷概率
区别于普通单光束激光焊,肯普森环形复合激光焊采用中心主光束+环形辅助光束协同出光模式。中心光束负责深度熔透,保障焊缝熔深与结构强度;环形光束提前预热板材、拓宽熔池范围、延缓熔池冷却速度,延长熔池排气时间,让焊接产生的气体充分溢出,从源头减少密集气孔、针孔缺陷的产生。
2、优化熔池流动,提升焊缝内部致密性
复合双光束可有效优化熔池搅拌效果,让金属熔液混合更均匀、结晶更致密,显著改善普通激光焊熔合不均、应力集中的问题,降低未熔合、内部微裂纹等探伤高发缺陷的产生几率。在工况匹配、工艺规范的前提下,试样可达到常规UT二级、磁粉探伤验收标准。
3、板材容错率更高,提升量产稳定性
传统单光束激光焊对拼缝间隙、板面平整度、对接精度要求严苛,轻微误差就会导致探伤不合格;肯普森环形复合激光焊对小幅缝隙、板面轻微偏差适应性更强,焊接一致性显著提升,有效提高探伤达标概率。
4、兼顾探伤品质与激光焊原有优势
在优化焊缝内部质量、适配探伤验收的同时,完整保留激光焊工件变形小、焊缝平整美观、无飞溅、打磨量低、加工效率高的核心优势,焊缝抗拉强度、结构稳定性优于普通单光束激光焊,适合常规工程承重、承压类工件工艺升级。
重要备注:探伤结果受母材材质、板厚、工件结构、坡口形式、焊前清理、工艺参数、项目验收标准及检测判定等多重因素影响;该工艺适配常规UT二级、MT磁粉探伤场景,暂不适用RT射线拍片探伤等高精严苛验收场景,正式量产前务必提前试样送检验证。
肯普森环形复合激光焊,适合有常规探伤验收需求、可提前试样送检验证的工业工件,可作为传统弧焊与普通激光焊的优质替代方案,适配场景如下:
普通钢结构承重构件、通用工程焊接配件;机械设备承压钣金、承重支架、机架结构件;中厚板对接满焊、高熔透要求、高强度结构焊接工件;追求低变形、高效率,同时需要满足常规UT、磁粉探伤验收的加工场景。
1、探伤能力差异:
普通单光束激光焊无法稳定满足UT二级探伤标准,内部缺陷多发、验收风险极高;肯普森环形复合激光焊,在工况匹配、工艺调试到位的前提下,试样有望通过常规UT二级超声波探伤、磁粉探伤验收,适合提前送检验证。
2、内部焊缝质量差异:
普通单光束激光焊急冷锁气,易出现气孔、未熔合、微裂纹等致命探伤缺陷;复合双光束缓冷释气、优化熔池,焊缝更加致密均匀,降低探伤不合格概率。
3、量产稳定性差异:
普通激光焊探伤合格率波动大,依赖人工反复调参,返工报废率高;肯普森环形复合激光焊板材容错性更高、焊接一致性更好,量产稳定性更强。
4、适用定位差异:
普通激光焊仅适合无探伤要求的外观件、普通结构件;环形复合激光焊主打常规探伤级工件加工,是探伤类工件激光焊接工艺的优选升级方案。
综上,普通常规单光束激光焊受固有工艺短板限制,焊缝内部易产生气孔、未熔合、微裂纹等隐蔽缺陷,无法稳定通过常规UT二级工业探伤,仅适用于非承压、非承重的普通外观工件。而肯普森新品环形复合激光焊接设备,依托自主研发双光束复合创新工艺,有效改善传统激光焊探伤难题。在母材适配、工件结构合理、焊前处理规范、工艺调试到位的前提下,试样有望满足常规UT二级超声波探伤的通用工业验收标准,同时兼顾焊接效率、焊缝外观与内部品质,是探伤类工件激光焊接工艺升级的优质选择。
如果你的工厂长期面临激光焊探伤不合格、批量返工、项目验收受阻的问题,想要测试适配常规UT二级、磁粉探伤的激光焊接方案,欢迎联系肯普森激光。我们提供免费工件打样、探伤工艺调试、一对一专属方案定制,支持试样送检验证,合格后再投入量产,全方位帮助企业降低探伤验收风险、提质降本增效。
Q1:激光焊接真的能过UT二级探伤吗?
普通单光束激光焊无法稳定批量通过,个别试样抽检合格不代表量产稳定;肯普森环形复合激光焊,在母材适配、工件结构合理、工艺规范调试的工况下,试样有机会通过常规UT二级超声波探伤,正式投产前务必先试样送检验证。
Q2:为什么普通激光焊外观好看却过不了探伤?
普通激光焊极速冷却的工艺特性,容易导致焊缝内部锁气,形成气孔、微裂纹等隐蔽缺陷,外观平整光亮只是表层效果,无法代表内部焊缝质量达标,属于单光束激光焊无法彻底解决的工艺局限。
Q3:环形复合激光焊除探伤潜力还有什么优势?
相比普通单光束激光焊,焊缝致密性更好、力学性能更稳定、板材容错率更高、工件焊接变形极小,量产一致性大幅提升,能有效降低探伤返工、报废的生产成本。
Q4:该工艺能过射线RT拍片探伤吗?
不能,RT射线拍片探伤标准精度更高、要求更严苛,该工艺目前暂不适用RT射线探伤场景。
Q5:有探伤需求的工件怎么选激光焊接设备?
工件需要常规UT二级、磁粉探伤验收,可选择肯普森环形复合激光焊机,优先做试样探伤测试;无探伤要求、仅需外观焊接加工,选用普通激光焊接设备即可,按需选型更划算。