在精密钣金加工、五金制品、新能源锂电、家电厨卫、汽车汽配等金属加工行业中,工件拼接、薄板搭接、组件固定都离不开点焊工艺。传统加工大多采用电阻点焊、氩弧点点焊工艺,但普遍存在压痕重、变形大、焊点发黑、工件烧穿、效率低下、不良率高等问题,已经无法满足现代精密工件的高品质焊接需求。
随着激光焊接工艺的普及,激光点焊凭借高精度、低热变形、无压痕、成型美观、速度快等优势,逐步替代传统点焊工艺,成为精密工件定位固定的主流方案。很多加工厂在选型时经常疑惑:激光点焊和常规连续激光焊接到底有什么区别?两种工艺分别适配什么工件?该如何根据生产需求合理选型?
本文将从专业角度全面讲解什么是激光点焊、激光点焊工作原理、优劣势、行业应用场景,并多维度对比激光点焊与常规激光焊接的核心差异,,为五金、钣金、新能源加工企业提供专业的工艺选型参考。
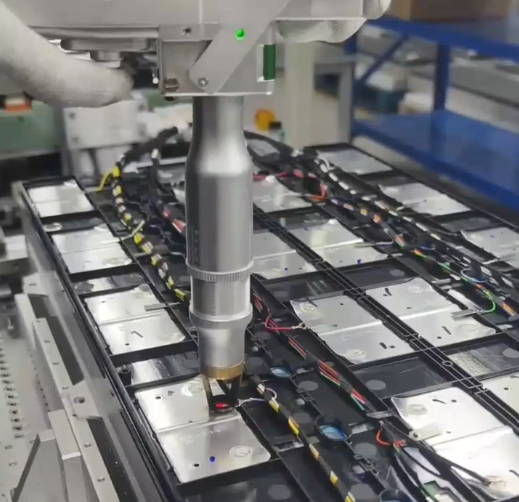
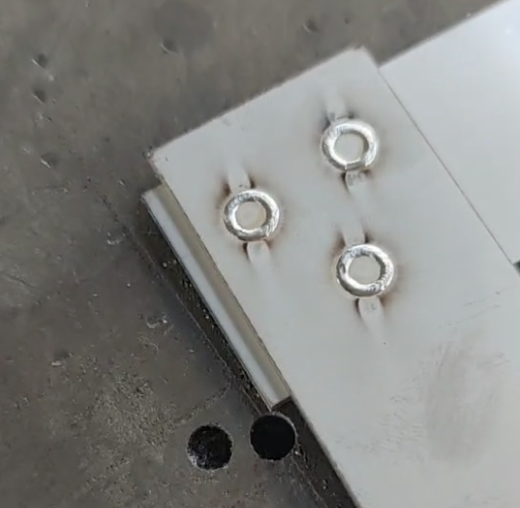
激光点焊属于激光焊接的重要分支工艺,是一种高精度、非接触式点状熔接工艺。区别于传统连续走焊的焊接模式,激光点焊无需持续移动焊头,只需将高能激光束精准聚焦在工件焊接点位,通过瞬时高温熔化金属,冷却后形成独立、圆润、致密的圆形焊点,从而实现两层或多层金属工件的牢固搭接固定。
激光点焊全程无需添加焊丝、无需挤压工件、无需接触工件表面,主要用于工件定位、预固定、搭接连接、局部加固等场景。不同于常规满焊工艺追求密封效果,激光点焊以“点状熔接”为核心,焊点分布灵活、位置精准、热影响极小,特别适配超薄钣金、精密小件、异形结构件、易变形工件的焊接加工,解决传统点焊变形大、外观差、精度低的行业痛点。
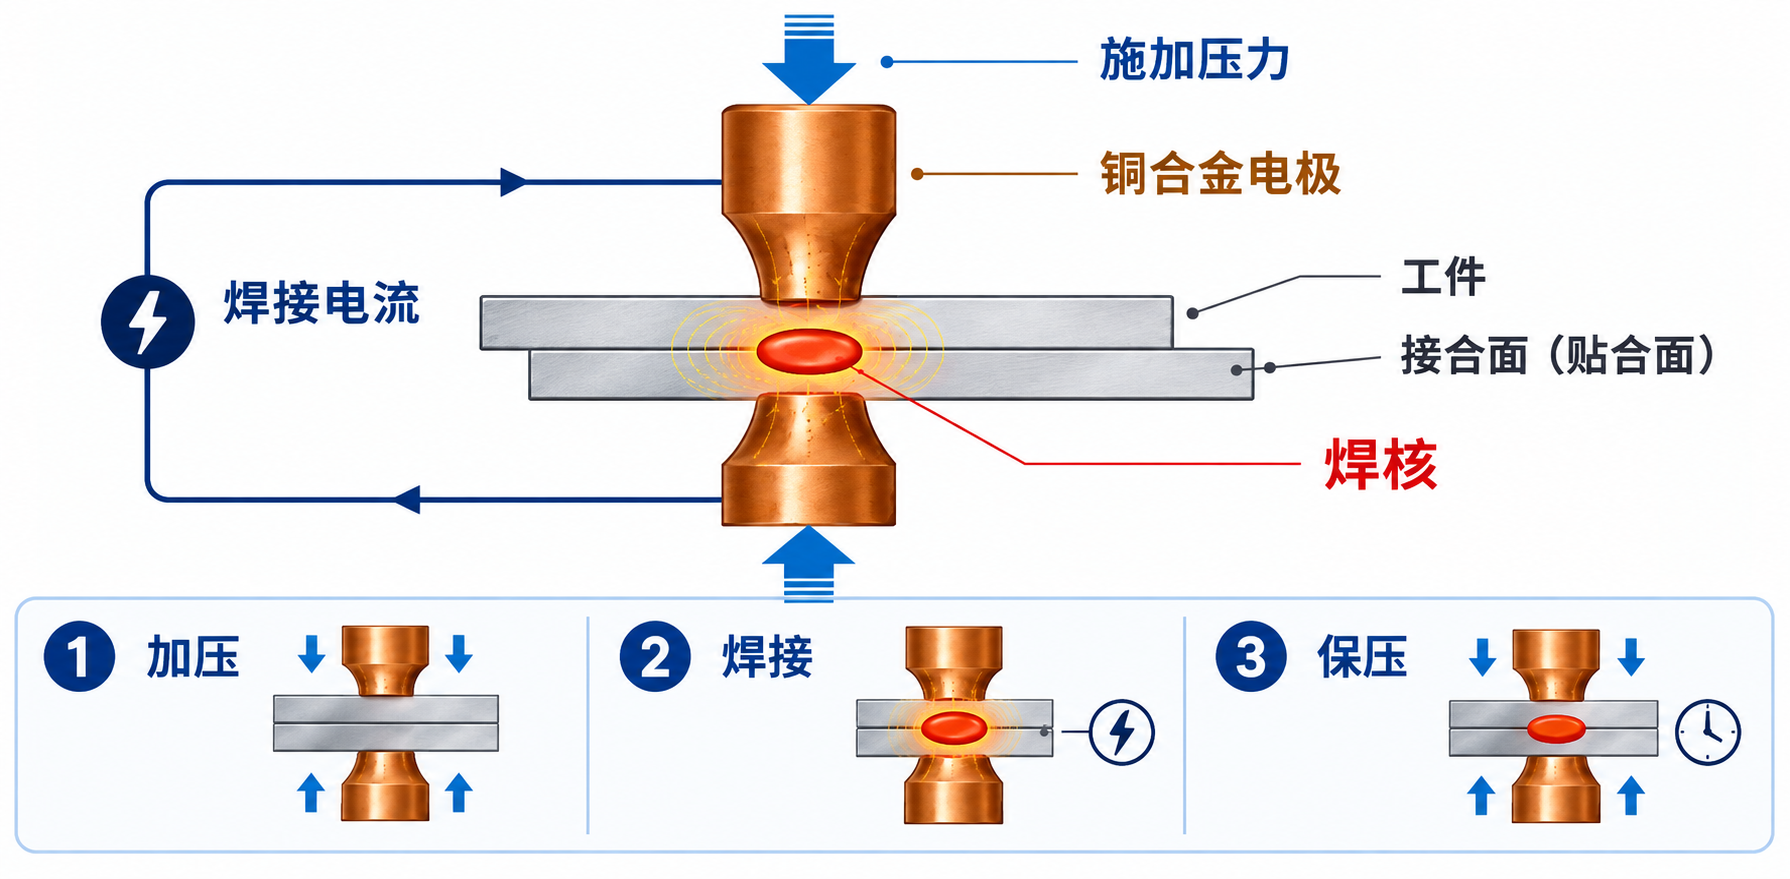
激光点焊依托激光发生器产生高能量密度光束,通过光纤传输、透镜精准聚焦,将光能集中汇聚在工件微小区域,在毫秒级时间内完成光能向热能的快速转化,让焊点位置金属瞬间升温、熔融形成稳定熔池。当激光束停止出光后,熔池脱离热源,在空气与保护气体的双重作用下快速冷却凝固,形成结构致密、结合牢固的圆形焊点,将多层金属板材牢牢熔接为一体。整套焊接过程无需外力施压、无需填充焊材。在实际量产中,可根据工件厚度、材质、强度需求,自由调节激光出光时长、焊点直径、打点频率、焊点间距,既可手动单点焊接,也可自动连续打点,适配小批量打样与大批量自动化量产,焊接精度与一致性远超传统点焊工艺。
一、核心优势
1、焊接速度极快,量产效率高:
激光单点熔接仅需几毫秒即可完成,单秒可实现多次打点,相比传统电阻点焊、氩弧焊点点焊,加工速度提升数倍,大批量工件固定加工效率优势显著,有效提升车间产能。
2、热输入极低,工件无变形:
激光点焊为局部瞬时加热,受热区域高度集中,热影响区范围极小,不会出现大面积积热,解决薄板焊接变形、翘曲、烧穿问题,成品平整度高,无需后续大量矫正打磨。
3、非接触焊接,无工件损伤:
无需电极挤压、无需夹持施压,焊枪不接触工件表面,不会产生压痕、划痕、变形损伤,完美保护精密工件外观,适配高端外观件、精密五金件加工。
4、焊点灵活精准,适配性广:
可精准定位狭小缝隙、边角、异形结构等传统工艺难以施焊的位置,焊点大小、疏密均可自由调控,工艺灵活度高,适配各类复杂结构工件。
5、零耗材成本,经济性强:
全程无需焊丝、焊条等耗材,仅需电能与保护气体,降低企业长期耗材采购成本,简化生产工序。
6、焊点成型美观,良品率高:
搭配高纯保护气使用,焊点光亮无发黑、无氧化、无飞溅,焊点圆润致密,无需二次打磨抛光,直接满足成品出货标准。
二、工艺劣势
1、无法实现密封、气密焊接:
激光点焊为独立分散焊点,焊点之间存在间隙,无法形成连续密封焊缝,不适用于需要防水、防油、气密、水密的工件焊接。
2、单点承载强度有限:
单一焊点受力面积小,承重能力有限,针对重载、高强度受力工件,需要通过加密焊点、增加点位数量的方式提升整体结构强度。
3、对板材搭接间隙要求高:
工件搭接缝隙过大时,激光熔池无法充分融合两层板材,容易出现虚焊、假焊、脱点等缺陷,加工前需保证板材贴合紧密。
4、高反材质焊接难度较高:
铜、铝等高反光金属材质,对激光反射率高,常规参数下熔接稳定性一般,需要匹配专用工艺参数与高功率设备调试。
凭借高精度、低变形、高效率的核心优势,激光点焊广泛应用于各类精密制造领域,是薄板固定、组件搭接、零件定位的首选工艺:
新能源行业:锂电池外壳点焊、电池极片连接、电池模组固定、新能源钣金配件搭接,焊点稳定、无变形、安全性高;
精密五金行业:金属弹片、冲压小件、卡扣配件、精密连接件、微型五金构件定位点焊;
家电厨卫行业:小家电外壳、厨卫五金配件、不锈钢面板、家电内置钣金组件固定焊接;
汽车汽配行业:汽车薄壁配件、传感器支架、内饰五金件、小型汽配构件点状熔接固定;
钣金机箱行业:机柜、机箱、薄板外壳预固定、拼接定位,防止连续焊接出现整体变形;
其他精密领域:医疗器械小件、仪器仪表配件、管材搭接、异形结构件精准点焊加工。
很多用户容易混淆激光点焊与常规连续激光焊接,其实两种工艺同属激光焊接体系,但在成型方式、功能用途、工艺特性、适用场景上区别极大。

1、相同点
二者核心工作原理一致,均依靠高能激光束熔化金属实现冶金结合,焊接强度高、焊缝致密;均为非接触焊接,热变形远小于氩弧焊、二保焊;均可搭配高纯保护气体杜绝氧化发黑;设备硬件通用,主流激光焊机均可实现点焊与连续焊模式切换,无需单独采购设备。
2、核心不同点
(1)成型方式不同:
激光点焊为独立、间断式圆形焊点,单点独立成型;常规激光焊接为连续不间断线性焊缝,整条焊缝一体成型。
(2)功能用途不同:
激光点焊主打定位、预固定、点状连接、结构加固,侧重工件装配固定;常规激光焊接主打满焊、密封焊、对接焊,侧重工件气密性、水密性、整体高强度连接。
(3)热输入与变形量不同:
激光点焊瞬时加热、间歇作业,整体热输入极低,工件几乎无变形;常规连续激光焊持续出光、持续加热,热输入总量更大,薄板工件存在轻微变形风险。
(4)加工效率适配场景不同:
分散性多点位、小件定位优先激光点焊;长焊缝、整圈焊缝、连续拼接工件优先常规连续激光焊。
(5)密封性能不同:
激光点焊存在间隙,无密封能力;常规连续激光焊焊缝无缝衔接,可满足防水、气密、承压等高端工艺要求。
总而言之,激光点焊是高精度、低变形、高效率的点状焊接工艺,主打工件定位、搭接固定、精密连接,完美适配薄板、小件、异形件加工;而常规连续激光焊接主打密封、满焊、强度连接,适配有气密、防水、承压需求的工件。两种工艺各有优势、互为补充,企业可根据工件结构与工艺需求灵活选型。
如果您的工厂存在薄板焊接变形大、点焊不良率高、工件外观差、设备功能单一等问题,想要升级双模式激光焊接设备,或者需要测试激光点焊工艺效果,欢迎联系肯普森激光。我们提供一对一工艺方案定制、免费试样打样、设备选型指导、售后技术支持,全方位助力企业优化焊接工艺、提升良品率、降低生产成本。
Q1:激光点焊可以在普通手持激光焊机上实现吗?
可以。肯普森激光焊接设备均内置点焊模式,无需改装硬件,直接在操作面板一键切换,快速实现点焊、连续焊双工艺切换,一台设备满足两种生产需求。
Q2:激光点焊的焊点强度是否满足生产需求?
在标准工艺参数下,激光焊点熔深充足、结构致密,抗拉、抗剪强度优秀,完全满足工件定位、搭接固定、常规受力工况。但针对高压、气密、重载工件,建议采用连续满焊工艺,保障整体密封性与结构强度。
Q3:激光点焊和传统电阻点焊有什么区别?
传统电阻点焊依靠电极挤压通电成型,工件表面易留压痕、灼伤、变形量大,且无法适配异形件、薄板件;激光点焊为非接触焊接,无压痕、无损伤、热变形极小、精度更高,是替代传统电阻点焊的升级工艺。
Q4:激光点焊需要使用保护气体吗?
需要。尤其是不锈钢、冷热镀锌板、外观件点焊,搭配高纯保护气可有效隔绝空气氧化,避免焊点发黄、发黑、起皮,保障焊点光亮平整;普通碳钢非外观件可根据工艺要求简化供气。搭载肯普森自主制气系统的设备可全程自主供气,无需外购气瓶。
Q5:工件加工该选激光点焊还是常规连续激光焊?
仅需定位固定、无密封要求、追求低变形高效率,优先选择激光点焊;工件需要防水、气密、防渗漏、整体高强度连接,必须选择常规连续激光满焊工艺。