铝合金材料重量轻、强度好、耐腐蚀,广泛应用于新能源、汽车零部件、钣金机箱、工程机械、五金型材等制造领域。但铝材本身的材料特性,导致焊接加工难度远高于普通碳钢,是很多加工厂生产中的痛点。随着激光焊接技术普及,越来越多企业从传统氩弧焊转向激光焊,来提升铝材工件的焊接效率与成品质量。本文全面讲解铝材焊接难点、各类焊接工艺、保护气体选型、焊接缺陷解决办法,方便企业根据工件材质、厚度、工况选择合适的铝材焊接方案。
氧化膜熔点极高:
铝表面极易生成一层致密氧化铝薄膜,熔点远超铝基体。焊接前如果清理不到位,氧化膜会阻碍熔池融合,容易产生夹渣、气孔。
导热性强:
铝材散热速度快,大量热量快速散失,焊接时需要更大热输入,热量控制不当容易出现熔不透,或是板材过热变形。
热膨胀系数大:
受热后伸缩幅度大,焊后冷却收缩明显,薄板铝材极易出现焊接变形、翘曲,厚件易产生焊接裂纹。
氢气敏感:
高温熔池极易吸收空气中的氢气,冷却后气体析出留在焊缝内部,形成气孔,是铝材焊接最高发的不良问题。
易产生元素烧损:
铝合金中的镁、硅等合金元素沸点低,焊接高温下容易挥发,造成焊缝力学性能下降。
氧化层差异:
钢材氧化皮疏松,打磨简单;铝材氧化铝膜致密坚硬,普通清理很难彻底去除,对焊前处理要求更高。
热物理性能:
铝材导热、热膨胀系数远大于钢材,同等厚度焊接,铝材更容易变形,热输入管控要求更严格。
气孔倾向:
铝材对氢气极度敏感,气孔缺陷概率远高于碳钢;钢材气孔多来自铁锈油污,气孔成因相对简单。
焊缝成型:
钢水流动性可控,成型稳定;铝熔池粘度低,容易出现熔池坍塌、焊穿,对工艺参数把控更严苛。
工艺适配:
钢材适配多种焊接方式;铝材焊接对热源、保护气、清理工艺都有特殊要求,部分焊接工艺很难获得合格焊缝。
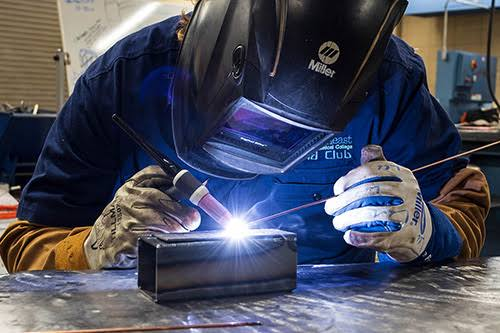
传统铝材主流焊接工艺,适用薄板、厚板,焊缝质量稳定。缺点是焊接速度慢,热输入大,工件变形明显,高度依赖焊工手艺,量产效率偏低。
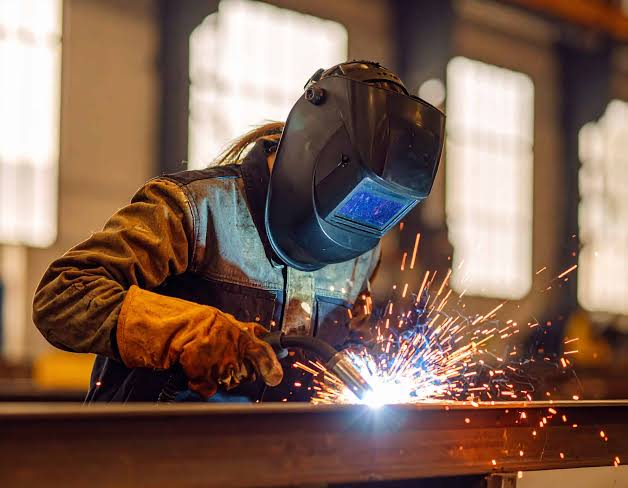
自动化程度高于 TIG,可连续送丝,适合中厚铝合金板材批量加工。飞溅相对多,薄板焊接控制难度大,需要匹配专用铝焊丝。
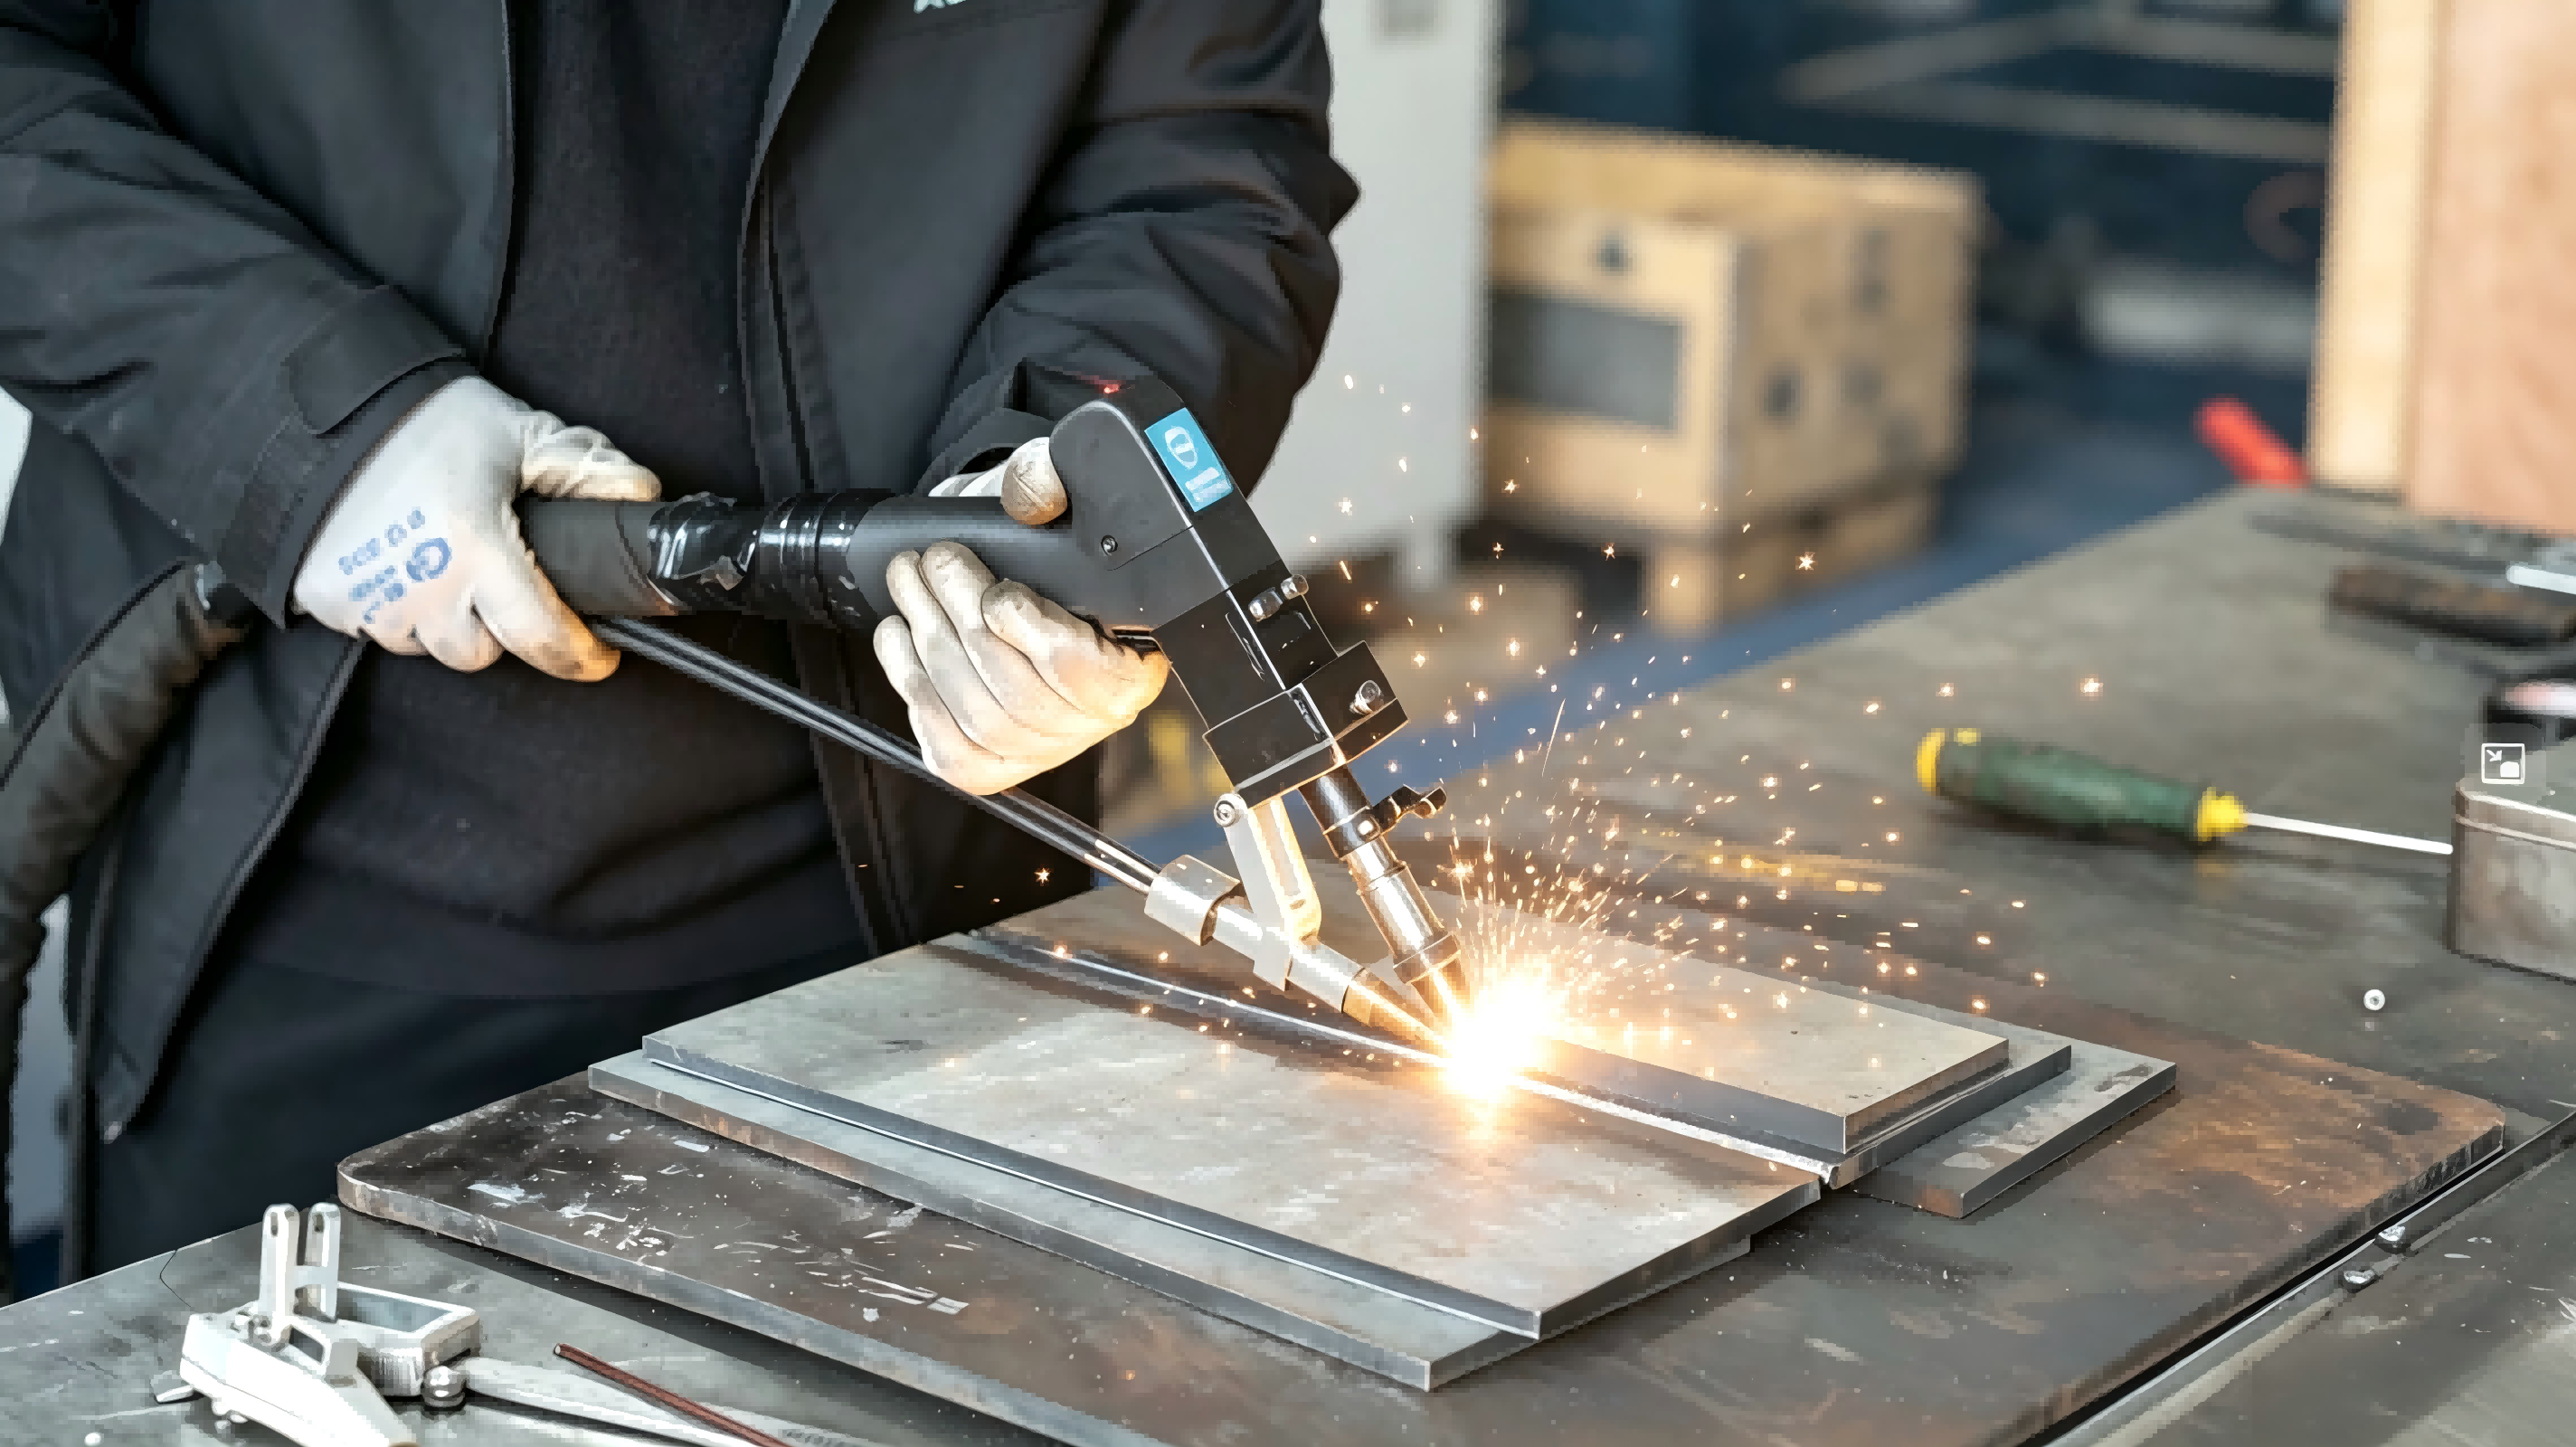
高能束焊接工艺,热影响区小,焊接速度快,工件变形小,焊缝深宽比大。适合精密铝合金钣金、型材、新能源铝件,分为自熔激光焊与填丝激光焊;厚板铝材可采用复合激光焊工艺,解决大间隙焊接难题。
纯氩气:铝材焊接最常用保护气。氩气化学性质稳定,可以隔绝空气,抑制氧化,适合 TIG 焊、MIG 焊、激光焊,成型光亮,适配绝大多数铝合金工件。
氩气 + 少量氦气混合气体:提升熔池热输入,增强熔深,适合厚板铝合金激光焊与 MIG 焊;成本相比纯氩更高。
气孔
原因:铝材表面油污、氧化膜未清理干净;保护气纯度不足、气路漏气、气流不稳。
方案:焊前打磨去除氧化铝膜,脱脂清洗;选用高纯度氩气,检查气路,稳定气体流量。
焊缝裂纹
原因:铝合金合金元素配比不当、热输入过大、冷却速度过快、焊缝间隙不合理。
方案:选用匹配母材的铝焊丝;优化焊接参数,降低焊接应力;合理设计坡口与装配间隙。
夹渣
原因:氧化铝膜清理不彻底,熔池流动差,氧化杂质无法浮出熔池。
方案:焊前机械打磨 + 化学清洗;适当调整热输入,保证熔池流动性。
工件变形
原因:热输入大,铝材热膨胀量大。
方案:采用激光焊这类低热输入工艺;工装夹具固定工件;分段跳焊,控制单次焊接长度。
焊穿
原因:热输入过高、板材偏薄、焊接速度过慢。
方案:降低功率,提升焊接速度;优化工装,控制光斑位置。
焊前必须清理焊缝区域的氧化膜、油污、油脂,可采用砂纸打磨、钢丝刷或者专用脱脂剂,清理后尽快焊接,避免表面再次氧化。
焊丝需要选用与母材材质匹配的铝合金焊丝,焊丝表面保持干燥无油污。
检查保护气体管路,杜绝漏气,保证保护气纯度,防止空气侵入熔池。
工装夹具尽量夹紧工件,减少焊接过程中的位移,降低焊接应力。
控制环境湿度,潮湿环境会增加氢气带入概率,提升气孔风险。
根据板材厚度、工件结构选择合适焊接工艺,薄板优先低热输入工艺,厚板可选用激光复合焊接方案。
铝合金焊接难点集中在氧化膜、气孔与焊接变形问题,不同焊接工艺适配场景各不相同。选择合适的焊接方法、保护气体,配合规范的焊前处理,能够有效减少缺陷,提升铝材焊接成品良率。肯普森激光可针对各类铝合金工件提供定制化铝材焊接工艺方案,依靠激光焊、环形复合焊等工艺,帮助制造企业解决铝材焊接气孔、变形难题,替代传统焊接,降低返修成本。有铝材试样焊接需求,欢迎联系我们做工艺打样测试。
薄板铝材优先选择激光焊接,热影响区小,变形可控,焊缝美观;小批量精密工件也可以选用钨极氩弧焊。
板材间隙很小,装配紧密时,可采用自熔激光焊;当焊缝存在间隙、需要补强熔敷金属,就需要添加专用铝焊丝。
不推荐,CO₂具有氧化性,高温下会氧化铝熔池,产生大量气孔、夹渣,铝材焊接主流选择高纯氩气。
5052 铝镁合金焊接性更好;6061 铝硅合金焊接后接头强度会有衰减,工艺要求更高,焊接参数需要单独调试。
小缺陷可打磨清理后补焊,大面积密集气孔建议直接报废;优先从源头做好焊前清理、保护气管控,减少气孔产生。